In che modo gli scrubber per la desolforazione dei gas di scarico umidi controllano le emissioni di SO₂ industriali: tecnologia, efficienza e selezione
CASA / NOVITÀ / Novità del settore / In che modo gli scrubber per la desolforazione dei gas di scarico umidi controllano le emissioni di SO₂ industriali: tecnologia, efficienza e selezione
In che modo gli scrubber per la desolforazione dei gas di scarico umidi controllano le emissioni di SO₂ industriali: tecnologia, efficienza e selezione
Dall'amministratore
Che cos'è uno scrubber FGD a umido?
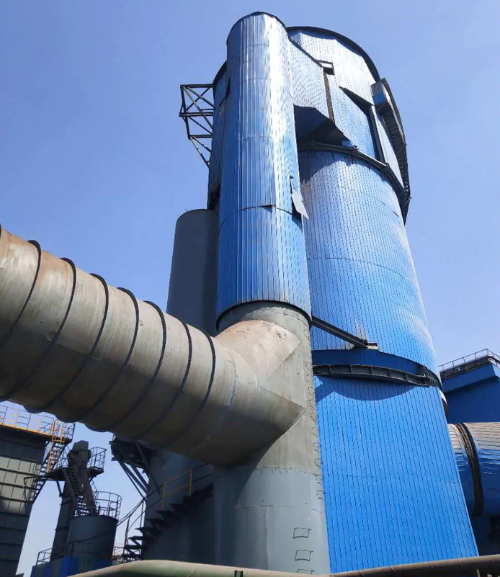
A scrubber ad umido progettato per la desolforazione dei gas di scarico (FGD) è un'apparecchiatura industriale che rimuove il biossido di zolfo (SO2) e altri inquinanti nocivi dai flussi di gas di scarico prima che entrino nell'atmosfera. Questi sistemi rappresentano una delle tecnologie più collaudate e ampiamente utilizzate nel rispetto dell’ambiente, in particolare per centrali elettriche, raffinerie e impianti di produzione chimica che trattano materie prime ad alto contenuto di zolfo.
A differenza delle alternative secche o semisecche, gli scrubber FGD a umido utilizzano solventi liquidi, in genere fanghi calcarei, per assorbire chimicamente l'SO2 dai gas di combustione. Il processo avviene in un grande recipiente a torre dove il contatto in controcorrente tra gas e liquido massimizza l'efficienza di rimozione. L'anidride solforosa assorbita viene successivamente ossidata e convertita in sottoprodotto di gesso vendibile, trasformando una passività in un'opportunità commerciale.
Componenti chiave di una torre di lavaggio a umido
Un sistema FGD a umido completo comprende diverse sezioni critiche che lavorano in sinergia:
Torre assorbitrice: Il recipiente di reazione principale in cui i gas di combustione e l'impasto liquido di calcare entrano in contatto. Questa torre è generalmente costruita in cemento armato o acciaio inossidabile per resistere ai gas corrosivi carichi di SO2 e alle condizioni acide.
Sistema di preparazione dei liquami: Mulini e apparecchiature di miscelazione che macinano il calcare (CaCO3) in particelle fini e lo idratano in un impasto stabile con consistenza e concentrazione adeguate.
Sistema di ossidazione dell'aria: Iniezione di aria forzata che catalizza l'ossidazione del solfito di calcio in solfato di calcio (gesso), consentendo il recupero del sottoprodotto e prevenendo le incrostazioni all'interno dell'assorbitore.
Eliminatore di nebbia: Rimuove le goccioline di liquido trascinate dal gas trattato prima dello scarico, prevenendo la perdita di acqua e la corrosione nelle condutture a valle.
Sistema di disidratazione del gesso: Separa e asciuga il prodotto in gesso per lo smaltimento o la vendita commerciale a produttori di pannelli per pareti e altre industrie.
Pompa di ricircolo: Fa circolare continuamente il liquido di lavaggio attraverso gli ugelli spruzzatori nella parte superiore dell'assorbitore, garantendo un efficiente contatto in controcorrente con i gas di combustione in aumento.
Scrubber a umido vs. Scrubber a secco: qual è la differenza?
La distinzione fondamentale tra le tecnologie FGD a umido e a secco risiede nello stato fisico del sorbente e nel meccanismo di cattura degli inquinanti:
Caratteristica
FGD bagnato
FGD secco
Stato assorbente
Liquame di calcare (liquido)
Polvere di calce o impasto liquido essiccato a spruzzo
Efficienza di rimozione di SO2
95–99%
90–95%
Recupero dei sottoprodotti
Gesso (vendibile, purezza 95%)
Ceneri volanti (miste, valore di mercato inferiore)
Consumo di acqua
Alta (500–1000 m³/ora tipico)
Molto basso (solo evaporativo)
Impronta
Più grande (altezza della torre 40-60 m)
Compatto
Costo del capitale
Da moderato ad alto
Investimento iniziale più elevato
Costo operativo
Moderato (acqua reagente)
Inferiore (meno reagente necessario)
I sistemi FGD a umido sono preferiti nelle regioni con standard rigorosi sulle emissioni di SO2 e dove le vendite di sottoprodotti del gesso compensano i costi operativi. I sistemi a secco eccellono laddove la disponibilità di acqua è limitata o lo smaltimento dei rifiuti è una priorità.
Come funziona la FGD bagnata di calcare-gesso?
Il processo calcare-gesso rappresenta la tecnologia di desolforazione umida dominante a livello globale grazie alla sua semplicità, convenienza e commerciabilità del sottoprodotto del gesso. Comprendere la chimica e la meccanica è essenziale per gli operatori delle strutture e i professionisti degli appalti che valutano le opzioni del sistema.
La reazione chimica dietro la rimozione della SO2
Quando i gas di combustione contenenti SO2 entrano in contatto con il liquame calcareo, si verificano una serie di reazioni chimiche irreversibili:
Passaggio 1: dissoluzione e neutralizzazione dell'acido: Il calcare (carbonato di calcio, CaCO3) reagisce con la SO2 acida e l'acqua per formare solfito di calcio (CaSO3) e anidride carbonica. Il calcare si dissolve nell'ambiente acido, creando abbondanti ioni idrossido che tamponano il pH del liquame a livelli ottimali (5,0–5,5).
Passaggio 2 – Ossidazione a gesso: L'aria di ossidazione iniettata converte il solfito di calcio (CaSO3) in solfato di calcio (CaSO4). Questa fase di ossidazione è termodinamicamente favorevole e viene generalmente completata entro 2-8 minuti, a seconda della portata d'aria e del tempo di permanenza del liquame. L'ossidazione è fondamentale perché il gesso presenta proprietà di cristallizzazione superiori rispetto al solfito, riducendo la formazione di incrostazioni sulle superfici interne e consentendo una più facile disidratazione meccanica.
Passaggio 3: crescita e separazione dei cristalli: Nel corso delle ore di permanenza nei serbatoi dell'assorbitore e del chiarificatore, i cristalli di solfato di calcio diidrato (gesso) crescono e si depositano. Il liquido chiarificato viene riciclato nella parte superiore dell'assorbitore, mentre l'impasto di gesso viene convogliato in un filtro a vuoto o in una centrifuga per la disidratazione e l'impilamento.
Processo passo dopo passo all'interno della torre assorbente
Nella torre assorbitrice avviene continuamente la trasformazione fisica e chimica:
Ingresso fumi: Il gas di combustione caldo (tipicamente 120–150°C dalla caldaia o da un forno industriale) entra nel fondo della torre di assorbimento a velocità controllata, solitamente 3–4 m/s, per evitare un'eccessiva caduta di pressione garantendo al tempo stesso una miscelazione accurata.
Zona di spruzzo: Il liquame di calcare viene spruzzato da più ugelli posizionati nella parte superiore e a metà altezza della torre. L'impasto liquido si rompe in goccioline fini, creando un'enorme area di contatto interfacciale tra gas e liquido.
Zona di reazione: L'SO2 si diffonde nella pellicola liquida che circonda ciascuna goccia e reagisce con il calcare disciolto. Le goccioline cadono per gravità mentre i gas di combustione salgono le trasportano verso l'alto, creando una cascata controcorrente che prolunga il tempo di residenza e guida la cinetica di diffusione.
Zona di ossidazione: L'aria viene iniettata dal basso attraverso gli sparger, gorgogliando verso l'alto attraverso l'assorbitore. L'ossigeno ossida il solfito in solfato nel liquido sfuso e all'interno delle goccioline che cadono, convertendo il prodotto in gesso più stabile.
Zona di raccolta: Il liquido saturo si accumula nel pozzetto alla base della torre. I solidi si depositano, consentendo al liquido chiarificato di essere pompato nuovamente nella parte superiore della torre per il ricircolo, mentre i solidi depositati vengono scaricati verso il circuito di disidratazione del gesso.
Uscita del gas: Il gas di combustione trattato (con SO2 ridotta del 95–99%) sale verso l'eliminatore di nebbia nella parte superiore, dove le gocce d'acqua trascinate vengono rimosse mediante guarnizioni disappannanti o eliminatori di nebbia Chevron. Il gas pulito viene quindi scaricato nell'atmosfera o entra nelle apparecchiature di controllo dell'inquinamento a valle.
L'intero ciclo, dalla cattura della SO2 all'ossidazione fino al recupero del gesso, richiede in genere 8-12 minuti di tempo di permanenza del liquame, a seconda delle dimensioni delle particelle di calcare, della strategia di controllo del pH e dell'efficienza di rimozione del target. Il calcare con particelle più piccole (80–90% che supera 325 mesh) accelera la velocità di reazione e consente agli operatori di ottenere una maggiore efficienza con portate di liquame inferiori.
Perché scegliere la tecnologia Wet FGD per il tuo impianto?
La decisione di investire in sistemi FGD umidi riflette sia la necessità normativa che l’economia operativa. Gli impianti che gestiscono carburanti ad alto contenuto di zolfo o che servono mercati con rigorosi standard di qualità dell'aria ritengono che i sistemi a umido offrano rendimenti superiori quando tutti i fattori vengono considerati olisticamente.
Industrie che si affidano agli scrubber a umido
La tecnologia Wet FGD è fondamentale in molteplici settori industriali:
Produzione di energia elettrica dal carbone: La più grande applicazione a livello globale. Le moderne caldaie che bruciano carbone bituminoso o subbituminoso contenente l'1–3% di zolfo dipendono dal FGD umido per rispettare i limiti di emissione di SO2, che in molte regioni sono inferiori a 50–100 mg/Nm³.
Raffinazione del petrolio: Le unità di desolforazione dell'olio combustibile e le caldaie a coker generano scarichi ricchi di SO2 che richiedono un lavaggio ad alta efficienza. Le raffinerie spesso integrano il FGD umido con la riduzione catalitica selettiva (SCR) per il controllo combinato di SO2 e NOx.
Produzione chimica e petrolchimica: Gli impianti che producono acido solforico, polimeri a base di zolfo o che trattano flussi di petrolio greggio ad alto contenuto di zolfo utilizzano scrubber a umido per catturare le emissioni di SO2 da ossidatori termici, unità di calcinazione e forni di torrefazione.
Cartiere e cartiere: Le caldaie a recupero che bruciano liquori neri producono notevoli emissioni di SO2. Gli stabilimenti di produzione di pasta di legno Kraft utilizzano sempre più sistemi FGD a umido per raggiungere gli standard regionali di qualità dell’aria e ridurre l’inquinamento atmosferico legato all’SO2 nelle aree residenziali.
Lavorazione dei metalli: Le operazioni di fusione che estraggono rame, nichel, zinco e altri metalli non ferrosi da minerali di solfuro generano gas di scarico carichi di SO2 che richiedono un'efficienza di rimozione del 99%. Il FGD umido è lo standard industriale per queste applicazioni.
Termovalorizzazione e combustione di biomasse: Gli inceneritori di rifiuti solidi urbani e le centrali elettriche a biomassa producono composizioni eterogenee di gas di scarico. Il FGD a umido fornisce un controllo robusto e adattabile dell'SO2 per diverse qualità di carburante.
Fattori chiave di prestazione: efficienza, pH e rapporto L/G
Il raggiungimento di una rimozione coerente e ad alte prestazioni della SO2 dipende dal controllo di diversi parametri interdipendenti. La comprensione di questi fattori consente agli operatori e agli ingegneri di ottimizzare la progettazione e il funzionamento del sistema:
Efficienza di rimozione di SO2 (obiettivo: 95–99%): L’efficienza è determinata principalmente da due meccanismi: (1) la quantità di impasto calcareo circolato rispetto al volume dei gas di scarico, espresso come rapporto liquido/gas (L/G), e (2) il tempo di permanenza del gas nell’assorbitore. I sistemi moderni raggiungono abitualmente una rimozione del 95% con rapporti L/G di 5–8 L/m³ e un’efficienza del 98–99% con rapporti di 10–15 L/m³. Si applicano rendimenti decrescenti: spingendo oltre 15 L/m³ si ottengono guadagni minimi in termini di efficienza, aumentando allo stesso tempo notevolmente la potenza di pompaggio, i costi di preparazione dei liquami e il consumo di acqua.
Controllo del pH (ottimale: 5,0–5,5): Il pH dell'impasto liquido influisce direttamente sulla velocità di dissoluzione del calcare e sulla cinetica di assorbimento della SO2. A pH inferiore a 4,5, il calcare si dissolve facilmente ma l’assorbimento di SO2 rallenta a causa delle reazioni inverse e della ridotta forza motrice per la diffusione in fase gassosa. Al di sopra del pH 6,0, la solubilità del calcare diminuisce, mentre l'assorbimento di SO2 accelera, ma il rischio di formazione di calcare e precipitazione di gesso sulle parti interne della torre aumenta esponenzialmente. Gli operatori mantengono il pH dosando attentamente la velocità di aggiunta dell'impasto liquido di calcare e il flusso d'aria di ossidazione. Il controllo automatizzato del pH tramite sonde in tempo reale è diventata una pratica standard nelle installazioni moderne.
Rapporto L/G (rapporto volume liquido-gas): Questo parametro adimensionale, generalmente riportato come litri di liquame circolato per metro cubo di gas di combustione, è forse la variabile di controllo più critica. Rapporti L/G più elevati aumentano l'area di contatto dell'impasto liquido e il tempo di permanenza, aumentando l'efficienza ma aumentando il consumo di energia, il consumo di reagenti e la perdita di acqua per evaporazione. Il rapporto L/G ottimale bilancia gli obiettivi di conformità normativa con la minimizzazione dei costi operativi. Gli standard regionali di qualità dell'aria, il contenuto di zolfo nel carburante e il carico della caldaia determinano fondamentalmente il setpoint L/G.
Velocità del gas (tipica: 3–4,5 m/s): La velocità verticale dei gas di scarico attraverso il recipiente dell'assorbitore influenza la sospensione delle goccioline, il tempo di permanenza e la caduta di pressione. Velocità più elevate riducono la sezione trasversale della nave e il costo di capitale, ma aumentano il carico di pompaggio e il rischio di erosione. Velocità inferiori aumentano il tempo di residenza e l'efficienza ma richiedono vasi più grandi. La maggior parte degli operatori mantiene 3,5–4,0 m/s come valore ottimale dal punto di vista ingegneristico.
Tasso dell'aria di ossidazione (tipico: 60–90% di ossigeno teorico): L'eccesso di ossigeno nell'aria iniettata determina la conversione da solfito a solfato, ma un'aerazione eccessiva aumenta la formazione di schiuma e il trascinamento di liquido. Il design dello spruzzatore d'aria e la profondità di immersione influenzano in modo critico la cinetica di miscelazione e ossidazione. I sistemi d'aria sottodimensionati provocano un'ossidazione incompleta, precipitazione di solfiti e accecamento delle apparecchiature di disidratazione.
Diagramma di flusso del processo del sistema FGD umido
Fattori da considerare quando si seleziona un fornitore di scrubber a umido
Le decisioni di approvvigionamento per i sistemi FGD umidi richiedono un'attenta valutazione di molteplici criteri tecnici, commerciali e operativi. I seguenti fattori avranno un impatto significativo sulle prestazioni del sistema, sulla longevità, sul raggiungimento della conformità normativa e sul costo totale di proprietà.
Selezione dei materiali e resistenza alla corrosione
L'ambiente interno di un assorbitore FGD umido è intrinsecamente corrosivo: il pH varia da 3,5 a 6,0, le temperature raggiungono i 60–70°C e la SO2 disciolta e l'acido solforoso accelerano l'ossidazione del metallo. La selezione dei materiali non è un ripensamento ma una decisione progettuale fondamentale:
Cemento armato con rivestimento in gomma: La scelta del materiale dominante per gli assorbitori di grandi dimensioni. Il calcestruzzo fornisce resistenza strutturale e massa termica; un rivestimento in gomma (neoprene o EPDM) spesso 10–20 mm protegge il calcestruzzo dagli attacchi chimici. La corretta preparazione della superficie e l'indurimento del rivestimento in gomma prolungano la durata utile fino a 20-30 anni con una manutenzione minima.
Acciaio inossidabile (gradi austenitici): Ideale per sistemi più piccoli, torri di spruzzatura e sezioni di disappannamento grazie alla resistenza alla corrosione superiore e all'estetica del design più pulita. L'acciaio inossidabile 316L resiste alla vaiolatura nei liquami acidi contenenti cloruro. I compromessi includono un costo di capitale più elevato (2-3 volte il calcestruzzo) e il rischio di corrosione interstiziale se le tolleranze di progettazione sono allentate.
Materiali Termoplastici: La plastica rinforzata con fibre (FRP) e i compositi a base di poliestere stanno emergendo in applicazioni di nicchia e nei mercati di retrofit grazie all'eccellente resistenza chimica e al rischio di corrosione pari a zero. I dati sulla durabilità a lungo termine rimangono limitati; i cicli termici e l’esposizione ai raggi UV nelle installazioni esterne presentano rischi sconosciuti.
Materiali degli ugelli di spruzzatura: Gli ugelli spruzzatori presentano i tassi di usura più elevati. Le punte in ceramica o acciaio temprato con rivestimento in carburo di tungsteno resistono all'abrasione causata dalle particelle di calcare sospese. L'ispezione e la sostituzione di routine degli ugelli ogni 2-5 anni rappresentano una pratica operativa standard.
Personalizzazione e supporto post-vendita
Ogni impianto industriale ha caratteristiche di gas di scarico, vincoli di spazio e requisiti operativi unici. Un fornitore affidabile offrirà una vera personalizzazione piuttosto che pacchetti adatti a tutti:
Ingegneria specifica del sito: Valutare se il fornitore conduce analisi dettagliate del flusso di gas: misurazione della concentrazione di SO2, dei livelli di NOx, del carico di particolato, del contenuto di umidità e del profilo di temperatura. Questi dati vengono inseriti nella modellazione fluidodinamica computazionale (CFD) per prevedere la distribuzione dei liquami, il tempo di permanenza del gas e l'efficienza in condizioni operative specifiche. I fornitori che offrono test su scala di laboratorio o dati di impianti pilota per il tipo di carburante e la composizione del gas dimostrano il rigore ingegneristico.
Scalabilità modulare: Per le strutture con potenziale di crescita o piani di espansione graduale, i sistemi progettati con sezioni di assorbimento modulari o architettura a treno parallelo consentono l'aggiunta incrementale di capacità senza sostituzione dell'intero sistema. Confermare se i componenti interni (distributori, eliminatori di nebbia) possono essere adattati o migliorati all'interno del serbatoio esistente.
Integrazione con l'infrastruttura esistente: I sistemi FGD a umido si interfacciano con i condotti di scarico della caldaia, i ventilatori ID, i precipitatori e i camini a valle. I fornitori devono fornire progetti dettagliati di condutture e fondazioni, certificazioni per i carichi sismici, se applicabili, e coordinamento con i fornitori di apparecchiature. I costi nascosti emergono spesso dalle modifiche e dai supporti delle condutture.
Formazione e trasferimento delle conoscenze: Il funzionamento e la manutenzione dei sistemi FGD a umido richiedono l'esperienza dell'operatore nella gestione del pH, nella reologia dei liquami, nel controllo dell'aria di ossidazione e nella disidratazione del gesso. Fornitori selezionati che offrono formazione completa in loco, manuali O&M, disponibilità di pezzi di ricambio e hotline di supporto di emergenza. La capacità di diagnostica remota e gli accordi di manutenzione predittiva differenziano sempre più i fornitori premium dai venditori di materie prime.
Approvvigionamento e logistica dei reagenti: La disponibilità del calcare, i prezzi e la logistica dei trasporti influiscono in modo critico sui costi operativi. I fornitori dovrebbero documentare le fonti di calcare nelle vicinanze, gli sconti sui volumi, i programmi di consegna e le modalità di fornitura di riserva. Allo stesso modo, confermare le infrastrutture per la movimentazione del gesso – capacità delle attrezzature di drenaggio, strutture di stoccaggio e collegamenti al mercato a valle (pannelli di rivestimento, cemento, agricoltura) che consentano il recupero dei costi.
Ecosistema dei pezzi di ricambio: Identificare gli elementi critici soggetti a usura (ugelli, guarnizioni, giranti della pompa, cartucce per l'eliminazione della nebbia) e confermare disponibilità, tempi di consegna e prezzi attraverso la rete del fornitore. La disponibilità a lungo termine dei pezzi di ricambio per una durata di vita del sistema di 20-30 anni richiede fornitori con canali di distribuzione e politiche di inventario consolidati.
Eccellenza operativa: sistemi di monitoraggio e controllo
I moderni sistemi FGD a umido sono strumenti sofisticati che richiedono un monitoraggio continuo e una regolazione dinamica dei parametri per mantenere l'efficienza di rimozione del bersaglio riducendo al minimo i costi operativi. I sistemi di controllo avanzati trasformano gli scrubber a umido da strumenti di conformità passiva in risorse attivamente ottimizzate.
Tecnologia di monitoraggio in tempo reale
I circuiti di feedback in tempo reale consentono una risposta rapida ai cambiamenti nella qualità del carburante, nel carico della caldaia o nelle condizioni atmosferiche:
Analizzatori continui di SO2: I sensori a infrarossi o elettrochimici di SO2 a monte e a valle dell'assorbitore quantificano l'efficienza di rimozione in tempo reale. I setpoint target (tipicamente 50–100 mg/Nm³ in uscita) regolano automaticamente le velocità di alimentazione del calcare e i rapporti L/G per mantenere i margini di conformità senza un consumo eccessivo di reagenti.
Sonde pH: Gli elettrodi pH sommersi nel pozzetto dell'assorbitore e nel chiarificatore forniscono un feedback istante per istante sull'acidità del liquame. I sistemi automatizzati di aggiunta del latte di calce mantengono il pH entro ±0,2 unità dal setpoint, prevenendo sia la formazione di incrostazioni (pH elevato) che l'inadeguata dissoluzione del calcare (pH basso).
Monitoraggio della caduta di pressione: Le celle di pressione differenziale nell'assorbitore, nel dispositivo di sbrinamento e nel condotto di uscita indicano ostruzioni, formazione di calcare o saturazione dell'eliminatore di nebbia. I sistemi di allarme rapido attivano cicli di pulizia o avvisi di manutenzione prima che il degrado delle prestazioni acceleri.
Ossidazione Air Control: I sensori del contenuto di ossigeno e i misuratori del flusso d'aria garantiscono una disponibilità ottimale di ossigeno per l'ossidazione dei solfiti. Il controllo dell'aria di ossidazione a circuito chiuso impedisce la conversione incompleta (che richiede costosi prodotti chimici di ossidazione in fase liquida a valle) e la formazione di schiuma (che aumenta il trascinamento).
Monitoraggio della pompa di ricircolo: I sensori di vibrazione, le sonde della temperatura dei cuscinetti e il monitoraggio del consumo energetico rilevano l'usura della girante in fase iniziale, il degrado dei cuscinetti o la cavitazione. Gli avvisi di manutenzione predittiva consentono la sostituzione proattiva dei componenti prima di guasti catastrofici.
Capacità di seguire il carico
Gli impianti industriali raramente funzionano a carico costante della caldaia. I sistemi FGD a umido devono soddisfare rapporti di turndown del 40-100%, mantenendo conformità ed efficienza in questo ambito operativo. Le principali caratteristiche di progettazione che consentono il monitoraggio del carico includono:
Azionamenti a frequenza variabile (VFD): La pompa di ricircolo dotata di VFD e i motori dei ventilatori dell'aria di ossidazione adattano le portate in modo proporzionale al carico della caldaia, riducendo il consumo energetico e l'utilizzo dei reagenti durante il funzionamento a basso carico. I VFD raggiungono facilmente un risparmio energetico del 20-30% rispetto ai motori a velocità fissa con controllo della limitazione.
Ugelli spruzzatori multistadio: I sistemi con testate di spruzzatura controllate in modo indipendente a più altezze della torre consentono una distribuzione efficiente in condizioni di carico parziale. Carichi inferiori attivano un numero inferiore di ugelli, mantenendo una sospensione ottimale delle goccioline di liquame e un tempo di permanenza del gas senza eccessivo trascinamento della nebbia.
Bypass e flussi sanguinanti: Le linee di bypass del liquame e le configurazioni di spurgo del chiarificatore consentono il controllo granulare del tempo di permanenza e del pH senza spegnere l'intero sistema durante la fase di turndown. Il flusso di spurgo strategico impedisce un aumento eccessivamente rapido del pH durante i periodi di basso carico quando il volume del gas e il carico di SO2 diminuiscono contemporaneamente.
Conformità normativa e prestazioni ambientali
I limiti alle emissioni di SO2 variano a livello globale ma tendono universalmente verso un rigore. I sistemi FGD a umido sono la tecnologia principale che consente la conformità agli standard moderni, che nelle regioni sviluppate impongono concentrazioni di SO2 in uscita di 50-100 mg/Nm³ o riduzioni assolute del carico di massa di SO2 dell'85-99% a seconda del tipo di carburante e della classe dell'impianto.
Panoramica sugli standard globali di SO2
I quadri normativi regionali guidano la selezione della tecnologia e la strategia operativa:
Unione Europea: La Direttiva sui grandi impianti di combustione (LCPD) e la Direttiva sulle emissioni industriali (IED) impongono un’efficienza di riduzione di SO2 del 97-99% per le unità alimentate a carbone e petrolio. Le concentrazioni medie mensili in uscita non devono superare i 50 mg/Nm³ per la maggior parte dei servizi pubblici. Questi limiti rigorosi richiedono sistemi FGD umidi ad alta efficienza con controllo avanzato dell’ossidazione.
Stati Uniti: Le normative Clean Air Act limitano le emissioni di SO2 tramite gli standard nazionali di qualità dell'aria ambientale (NAAQS). La maggior parte dei regimi normativi si traduce in limiti di uscita di 50–90 mg/Nm³ o in un’efficienza di rimozione del 90%. Gli Stati con aree non raggiunte potrebbero imporre restrizioni più severe su centrali elettriche e raffinerie.
Cina e India: La rapida industrializzazione e la crescente consapevolezza della qualità dell’aria hanno spinto all’adozione del FGD umido sulle nuove capacità alimentate a carbone. La rimozione obbligatoria di SO2 supera il 90% per le grandi unità; molte nuove installazioni puntano a un’efficienza del 95% per essere a prova di futuro e contro eventuali inasprimenti.
Giappone e Corea del Sud: Nazioni pioniere nello sviluppo della tecnologia FGD a umido, questi paesi applicano efficienze di rimozione dell'80–90% con basse concentrazioni in uscita (30–50 mg/Nm³). La maturità tecnologica e la competenza degli operatori sono eccezionalmente elevate in questi mercati.
Oltre l'SO2: co-benefici e controllo di più inquinanti
I moderni sistemi FGD a umido controllano simultaneamente più inquinanti atmosferici, offrendo economie di ambito per la conformità ambientale:
Rimozione del particolato: Il liquame di calcare agisce come un mezzo di lavaggio naturale per le ceneri volanti, rimuovendo il 40–70% del particolato in ingresso senza precipitatori elettrostatici o filtri a maniche dedicati. Questa co-rimozione riduce il carico delle apparecchiature a valle e i costi di smaltimento.
Cattura della nebbia acida e dell'HCl: L'impasto alcalino neutralizza i vapori di acido cloridrico (HCl) e la nebbia di acido solforico (H2SO4) formati dall'ossidazione della SO2 o presenti nel cloro del carburante. I sistemi FGD umidi integrati catturano questi gas acidi, impedendo loro di raggiungere l’atmosfera.
Influenza della speciazione del mercurio: Sebbene il FGD umido non rimuova direttamente il mercurio elementare (Hg⁰), l'ambiente ossidante e il liquame calcareo promuovono l'ossidazione di Hg⁰ in mercurio bivalente (Hg²⁺), che viene successivamente catturato dai filtri a maniche a valle o dalle unità ESP. Questo percorso indiretto migliora l’efficienza complessiva del controllo del mercurio.
Sinergia con la riduzione catalitica selettiva (SCR): Le centrali elettriche e le raffinerie utilizzano sempre più treni integrati di controllo SO2-NOx che combinano FGD umido con unità SCR. La bassa temperatura di uscita dall'assorbitore FGD (saturo, ~60°C) richiede il riscaldamento prima del catalizzatore SCR per mantenere l'attività. L'integrazione strategica del calore tra la caldaia e i sistemi FGD/SCR ottimizza l'efficienza energetica e riduce i costi operativi.
Domande frequenti sugli scrubber FGD a umido
D1: Qual è l'efficienza di rimozione della SO2 di uno scrubber a umido?
I sistemi FGD a umido calcare-gesso raggiungono normalmente un’efficienza di rimozione della SO2 del 95–99% in condizioni operative ottimizzate. L'efficienza esatta dipende da diversi fattori: (1) rapporto L/G (rapporti più elevati aumentano l'efficienza ma aumentano i costi), (2) pH dell'impasto liquido (intervallo ottimale 5,0–5,5), (3) dimensione delle particelle di calcare (le particelle più fini si dissolvono più velocemente), (4) tempo di permanenza del gas nell'assorbitore (tipicamente 8–12 minuti) e (5) disponibilità di aria ossidante (conversione completa del solfito in gesso). La maggior parte dei sistemi moderni è progettata per un’efficienza del 95-97% come compromesso tra conformità normativa ed economia operativa. Il raggiungimento di un’efficienza del 98–99% richiede rapporti L/G più elevati (12–15 L/m³) e un controllo del processo più rigoroso, ma viene regolarmente implementato in regioni con rigorosi standard di qualità dell’aria.
Q2: Quanta acqua consuma un sistema FGD a umido?
Il consumo di acqua nei sistemi FGD umidi a base di calcare e gesso è sostanziale e rappresenta un importante costo operativo nelle regioni con scarsità d’acqua. Il consumo tipico varia da 500 a 1.500 m³/ora per una centrale elettrica a carbone da 500 MW, a seconda del volume dei gas di scarico, della velocità di ricircolo dei liquami e delle perdite per evaporazione. Di questo totale, circa il 30–40% è destinato al consumo (perso per evaporazione e acqua cristallina di gesso), mentre il 60–70% viene riciclato all'interno del circuito del liquame. Esistono tecnologie alternative per gli impianti con vincolo idrico: i sistemi FGD a secco consumano solo acqua di evaporazione (~5% del consumo del sistema a umido), ma a un compromesso tra efficienza ridotta e perdita di prezioso sottoprodotto di gesso. Alcuni impianti utilizzano circuiti di riciclaggio dell'acqua, torri di raffreddamento e recupero della condensa per ridurre il consumo netto.
Q3: Qual è la differenza tra una torre di spruzzatura e uno scrubber a letto impaccato?
Sia le torri di spruzzatura che gli scrubber a letto impaccato sono classificati come tecnologie FGD "a umido", ma differiscono in modo significativo nella progettazione interna e nelle caratteristiche operative. Le torri di spruzzatura (chiamate anche "assorbitori di spruzzo" o "contattori di spruzzo controcorrente") distribuiscono il liquame di calcare attraverso gli ugelli nella parte superiore del recipiente, creando uno spruzzo in caduta che entra in contatto con i gas di combustione in aumento. Questo design è semplice, robusto, tollerante ai solidi sospesi e facile da scalare. Gli scrubber a letto impaccato contengono mezzi di imballaggio strutturati o casuali (selle in ceramica, anelli di plastica, fogli strutturati) che aumentano l'area di contatto interfacciale tra gas e liquido. I letti impaccati raggiungono un'efficienza di rimozione più elevata con rapporti L/G più bassi (6–8 L/m³ contro 10–15 per le torri di spruzzatura) ma sono più soggetti a incrostazioni e intasamenti e richiedono particelle di calcare più fini. Per le centrali elettriche a carbone e i forni industriali con elevato carico di ceneri e composizione di gas variabile, le torri di spruzzatura dominano per affidabilità e manutenibilità. I letti impaccati sono preferiti nelle applicazioni più piccole e più controllate (raffinerie, impianti chimici) dove la composizione del gas di alimentazione è coerente e rigorosi obiettivi di efficienza richiedono design compatti.
D4: Cos'è il calcare (CaCO3) e perché viene utilizzato come reagente primario?
Il calcare è un minerale naturale (carbonato di calcio, CaCO3) composto da antiche conchiglie e detriti scheletrici. È abbondante in tutto il mondo, poco costoso (8-15 dollari per tonnellata consegnata) e facilmente reperibile nelle cave vicine alla maggior parte degli impianti industriali. Il vantaggio principale del calcare è la sua reattività chimica con la SO2 acida; quando macinato in particelle fini (100–300 micrometri) e sospeso in acqua, si dissolve rapidamente nell'ambiente acido della vasca dell'assorbitore, rilasciando ioni idrossido che assorbono SO2 e tamponano il pH del liquame. La calce (CaO o calce idrata Ca(OH)2) è un reagente alternativo che offre una cinetica più rapida e una concentrazione più elevata, consentendo rapporti L/G inferiori e vasi più piccoli. Tuttavia, il costo più elevato della calce (30-50 dollari per tonnellata), la natura caustica e i rischi di manipolazione rendono il calcare la scelta predefinita per la maggior parte delle applicazioni. I sistemi ibridi che utilizzano il calcare come reagente primario con aggiunta di calce per la correzione del pH durante l'avvio o in condizioni alterate offrono flessibilità operativa a un costo aggiuntivo minimo.
D5: Quanto dura un sistema FGD a umido e quali sono gli intervalli di manutenzione tipici?
I sistemi FGD a umido ben progettati e adeguatamente mantenuti hanno una durata di servizio di 20-30 anni, paragonabile alla caldaia ospite o al forno industriale. I componenti critici hanno una durata di vita più breve: rivestimento in gomma nei recipienti di cemento (15–25 anni), ugelli spruzzatori (2–5 anni), guarnizioni e giranti delle pompe di ricircolo (5–8 anni), diffusori dell'aria di ossidazione (8–10 anni). Le cartucce dell'eliminatore di nebbia in genere richiedono la sostituzione ogni 2-4 anni a seconda del carico di polvere. Gli intervalli di manutenzione programmata includono ispezioni trimestrali degli ugelli spruzzatori e dei tubi distributori, calibrazione semestrale della sonda pH, valutazione annuale delle condizioni del rivestimento in gomma e test idrostatici biennali dei recipienti a pressione. I programmi di manutenzione predittiva che utilizzano l'analisi delle vibrazioni, la termografia e il monitoraggio delle prestazioni in tempo reale riducono sempre più i tempi di inattività non programmati e prolungano la vita dei componenti. Un corretto equilibrio chimico, il dosaggio degli inibitori della corrosione e il trattamento biocida (ove applicabile) sono essenziali per massimizzare la longevità del sistema.
D6: Gli scrubber FGD a umido sono in grado di gestire le variazioni del contenuto di zolfo del carburante?
Sì, i sistemi FGD umidi a base di calcare e gesso sono intrinsecamente resistenti alle variazioni di zolfo del carburante, il che rappresenta uno dei loro principali vantaggi. Il sistema regola la velocità di alimentazione del calcare e il rapporto L/G per adattarsi a un carico di SO2 maggiore o minore senza cambiare la chimica o la modalità operativa. Se lo zolfo del combustibile aumenta dall'1,5% al 3,0% in peso, la concentrazione di SO2 nei gas di scarico raddoppia all'incirca. Gli operatori rispondono aumentando la velocità di circolazione del liquame di calcare o aumentando la concentrazione di calcare nel liquame, mantenendo il pH target e la concentrazione di SO2 in uscita. Al contrario, quando viene bruciato un combustibile a basso contenuto di zolfo, l’apporto di calcare viene ridotto proporzionalmente. Questa adattabilità è fondamentale per gli impianti che miscelano più fonti di carburante, gestiscono le variazioni della qualità del carburante nel carbone importato o si adattano alla disponibilità stagionale del carburante. I sistemi FGD a secco non hanno questa flessibilità e in genere richiedono modifiche alla chimica dei reagenti o regolazioni del bruciatore per mantenere la conformità quando lo zolfo del carburante cambia in modo significativo.
D7: Cosa succede al sottoprodotto del gesso ed è davvero prezioso?
Il gesso prodotto in sistemi FGD umidi di calcare-gesso è chimicamente e fisicamente identico al gesso naturale estratto. Il gesso ad elevata purezza (95% solfato di calcio diidrato) è una materia prima premium per i produttori di pannelli per pareti (cartongesso, cartongesso), che rappresenta circa il 70-80% della domanda totale di gesso a livello globale. I prezzi di mercato oscillano tra i 5 e i 15 dollari per tonnellata a seconda dell’ubicazione, della purezza e della logistica, ma nella maggior parte delle regioni le vendite di gesso compensano il 10-30% dei costi operativi del FGD umido. Alcune strutture raggiungono il pieno recupero dei costi attraverso la vendita del gesso, in particolare quelle con impianti di cartongesso o porti co-ubicati che consentono l'esportazione. Il gesso di purezza inferiore (85-95% solfato di calcio) trova sbocchi nella produzione di cemento, nel condizionamento del terreno, nella stabilizzazione del fondo stradale e in altre applicazioni di valore inferiore. Una piccola percentuale del gesso prodotto da FGD viene coltivato in terraferma o smaltito in strutture autorizzate dove i mercati sono distanti o il trasporto è antieconomico. La convertibilità dei rifiuti di SO2 in un prodotto commerciale, anziché in un sottoprodotto della combustione da smaltire, è un vantaggio ambientale ed economico unico della tecnologia del gesso-calcare.
D8: Quali sono le principali sfide operative nella gestione del sistema FGD umido?
Nonostante la loro robustezza, i sistemi FGD a umido presentano diverse sfide operative ricorrenti che richiedono una gestione qualificata: (1) Ridimensionamento e collegamento: Se il pH supera 5,5, il solfato di calcio e il solfito di calcio precipitano sulle superfici interne, riducendo il flusso e l'efficienza. Il rigoroso controllo del pH e la regolare pulizia meccanica impediscono questo. (2) Attacchi di corrosione: Il degrado del rivestimento in gomma o la scheggiatura del calcestruzzo si verificano se l'equilibrio chimico viene trascurato o si verifica un bypass. Le ispezioni di routine e i programmi di inibitori della corrosione mitigano i rischi. (3) Formazione di schiuma: Un'eccessiva aria di ossidazione o additivi per carburante contenenti tensioattivi favoriscono la formazione di schiuma, che aumenta il trascinamento e la perdita di acqua. La chimica antischiuma e il design ottimizzato degli spruzzatori d'aria risolvono questo problema. (4) Sfide di disidratazione del gesso: L'elevato contenuto di umidità nei prodotti in gesso aumenta i costi di smaltimento o trasporto. L'ottimizzazione del filtro sottovuoto, la regolazione della centrifuga e il dosaggio dei polimeri migliorano la secchezza della torta. (5) Fornitura reagente intermittente: Le interruzioni nell’approvvigionamento del calcare o i ritardi nei trasporti causati dalle condizioni meteorologiche possono comportare un rischio temporaneo di conformità. Le relazioni ridondanti con i fornitori e il buffering dello storage in loco mitigano questo problema. Gli operatori esperti ritengono che queste sfide siano gestibili attraverso la manutenzione preventiva, il monitoraggio in tempo reale e la risoluzione proattiva dei problemi.
Conclusione: investire nel controllo sostenibile delle emissioni industriali
La tecnologia di desolforazione dei gas di scarico umidi rappresenta la base comprovata e affidabile per il controllo delle emissioni di SO2 industriali nei settori della produzione di energia, della raffinazione, della lavorazione dei metalli e della produzione chimica. Raggiungendo un’efficienza di rimozione della SO2 del 95-99%, convertendo i rifiuti in sottoprodotti di gesso commerciabili e mantenendo la compatibilità con l’infrastruttura delle caldaie esistenti, gli scrubber a umido di calcare e gesso rappresentano un equilibrio ottimizzato tra prestazioni ambientali, economia operativa e maturità tecnica.
La decisione di implementare o aggiornare la capacità del FGD umido richiede una valutazione olistica della qualità del carburante, degli obblighi normativi, dell’impronta dell’impianto, della disponibilità di acqua e degli obiettivi di costo operativo a lungo termine. Non esiste un unico progetto di sistema "universale"; invece, l'ingegneria specifica per il sito, la selezione dei materiali e l'adattamento della strategia di controllo garantiscono prestazioni ottimali per il vostro contesto industriale unico.
Che tu gestisca una centrale elettrica, una raffineria di petrolio, una fonderia di metalli o un impianto chimico specializzato, è essenziale coinvolgere fornitori qualificati con comprovata esperienza, supporto tecnico completo e garanzie di prestazione trasparenti. Richiedi studi tecnici dettagliati, dati sulle prestazioni su scala pilota per il tuo flusso di gas specifico, piani trasparenti di approvvigionamento dei reagenti e impegni di formazione prima di finalizzare le decisioni di approvvigionamento.
Hai bisogno di un servizio personalizzato scrubber ad umido la soluzione per gli obiettivi specifici in materia di composizione dei gas di scarico e di emissioni della vostra struttura? Rivolgiti a un fornitore in grado di effettuare analisi complete del flusso di gas, modellazione CFD, test pilota in loco e garanzie di prestazione a lungo termine. Fornisci specifiche dettagliate del tipo di carburante, della concentrazione di SO2, della portata del gas, del profilo di temperatura e dell'efficienza di rimozione target e richiedi una proposta tecnica preliminare e una stima dei costi. I fornitori più qualificati forniscono valutazioni di fattibilità entro 2-4 settimane, consentendo una valutazione rapida e decisioni di approvvigionamento informate.
Il controllo dell’inquinamento atmosferico industriale rappresenta una sfida critica per settori quali la produzione di acciaio, la produzione di energia, i cementi...
Introduzione: Perché la tecnologia di controllo dell’inquinamento atmosferico sta ricevendo maggiore attenzione?
Nel frenetico mondo della progettazione industriale...


 简体中文