
 简体中文

Comprendere i componenti dei precipitatori elettrostatici: un'analisi completa
CASA / NOVITÀ / Novità del settore / Comprendere i componenti dei precipitatori elettrostatici: un'analisi completa
 Dall'amministratore
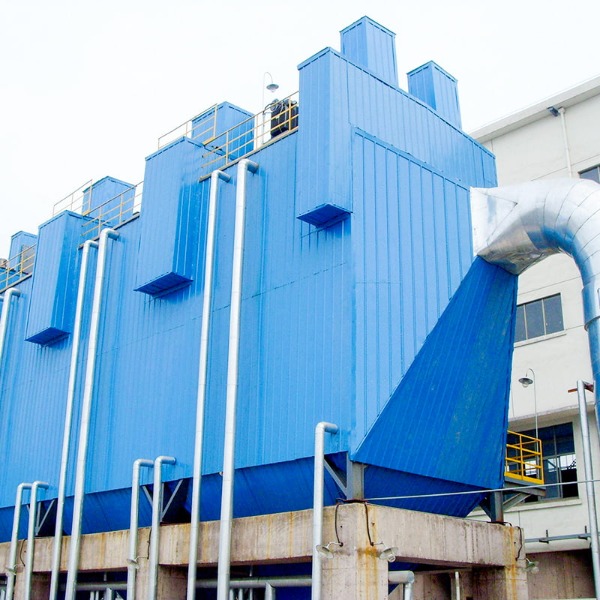
Gli impianti industriali in tutto il mondo generano ogni anno milioni di tonnellate di particolato, da polvere e fumo a ceneri fini e particelle metalliche. La gestione di questo inquinamento non è solo una preoccupazione ambientale: ha un impatto diretto sull’efficienza operativa, sulla conformità normativa e sulla sostenibilità a lungo termine delle strutture. Tra le tecnologie più efficaci per affrontare questa sfida c’è la precipitatore elettrostatico , un sistema sofisticato che si è evoluto nel corso di oltre un secolo fino a diventare un componente indispensabile nella produzione pesante, nella produzione di energia e nella lavorazione chimica.
Comprendere l'architettura tecnica di questi sistemi consente ai facility manager e agli ingegneri di ottimizzare le prestazioni, ridurre i costi operativi e prendere decisioni informate su manutenzione e aggiornamenti. Questa guida esamina i componenti fondamentali, i principi operativi e le considerazioni pratiche che influenzano il moderno precipitatore elettrostatico tecnologia.
An precipitatore elettrostatico funziona attraverso un principio apparentemente semplice ma altamente efficace: le particelle sospese nel flusso d'aria vengono caricate elettrostaticamente, quindi raccolte su superfici caricate in modo opposto. Nonostante questa semplicità fondamentale, l'esecuzione prevede un'ingegneria precisa e sottosistemi coordinati che lavorano di concerto.
Il processo inizia nella regione di ionizzazione, dove le molecole di gas vengono bombardate da elettroni ad alta energia. Un potenziale negativo, che in genere varia da 40.000 a 100.000 volt, crea un intenso campo elettrico che strappa gli elettroni dalle molecole di gas neutro, generando ioni. Questi ioni negativi appena creati si scontrano con le particelle sospese, trasferendo la loro carica. L'efficienza di questo trasferimento di carica dipende da diversi fattori: dimensione e composizione delle particelle, velocità del gas, contenuto di umidità e configurazione degli elettrodi.
Le particelle più piccole rappresentano una sfida particolare nella ionizzazione. Le particelle più piccole di un micrometro sono più difficili da caricare in modo efficace perché hanno meno superficie disponibile per ricevere gli elettroni. Tuttavia, i moderni progetti ESP hanno notevolmente migliorato l’efficienza di ionizzazione per le particelle ultrafini attraverso la spaziatura degli elettrodi ottimizzata e la modulazione della corrente.
Una volta caricate, le particelle migrano verso le piastre di raccolta, tipicamente superfici metalliche piatte o tubolari mantenute al potenziale di terra o ad una carica positiva opposta alle particelle. Il campo elettrico fornisce la forza trainante di questa migrazione. Il tempo di permanenza nella zona di raccolta è fondamentale; un tempo insufficiente fa sì che le particelle escano con il gas trattato, mentre un tempo di residenza eccessivo aumenta i costi di capitale senza guadagni proporzionali di efficienza. La maggior parte dei sistemi industriali raggiunge tempi di residenza delle particelle comprese tra 5 e 20 secondi.

Completamente funzionale precipitatore elettrostatico comprende più sottosistemi integrati. Ogni componente svolge una funzione distinta e il guasto di un singolo componente può compromettere le prestazioni dell'intero sistema.
Gli elettrodi di scarico creano l'intenso campo elettrico necessario per la ionizzazione delle particelle. Questi elettrodi sono disponibili in diversi portatili, ciascuno con vantaggi e caratteristiche operative distinte:
Elettrodi a filo: fili sottili sospesi verticalmente mantengono un'elevata densità di corrente in regioni localizzate, creando zone di forte ionizzazione
Elettrodi a barra: più spessi dei fili, garantiscono una maggiore stabilità meccanica e una ridotta debolezza alla corrosione
Elettrodi a punta: dotati di punte affilate che migliorano l'intensità del campo localizzato, utili per applicazioni con polveri ad alta resistività
Elettrodi a barra: sezioni trasversali rettangolari che offrono caratteristiche intermedie tra fili e barre
Gli elettrodi a filo rimangono la scelta più comune nei sistemi moderni grazie alla loro distribuzione di corrente superiore e alla comprovata affidabilità operativa. Tuttavia, richiedono ispezioni e manutenzioni più frequenti rispetto alle alternative. La scelta tra i tipi di elettrodi dipende dalle caratteristiche della polvere, dalla composizione del gas, dall'efficienza di raccolta richiesta e dalla capacità di manutenzione.
Le piastre di raccolta costituiscono il componente singolo più grande in termini di area superficiale nella maggior parte dei modelli di precipitatori elettrostatici. Le particelle cariche migrano verso queste piastre e aderiscono attraverso l'attrazione elettrostatica combinata con le forze intermolecolari. Le possibilità delle piastre di raccolta includono:
Configurazione a piastra piana: piastre verticali parallele che creano un campo elettrico uniforme con la massima superficie accessibile
Configurazione tubolare: tubi cilindrici che forniscono superfici di raccolta radiali con ingombro compatto
Configurazione asta in tubo: elettrodi di scarica centrati all'interno dei tubi di raccolta per una migliore ottimizzazione del campo
La spaziatura delle piastre varia tipicamente da 150 a 400 millimetri, bilanciando l'intensità del campo elettrico con la formazione di strati di polvere e la complessità operativa. Una spaziatura più ampia riduce la frequenza di pulizia degli elettrodi ma diminuisce leggermente l'efficienza di raccolta. Una spaziatura più ristretta migliora l'efficienza ma richiede una manutenzione più frequente e comporta maggiori rischi di archi elettrici.
Man mano che le particelle cariche si accumulano sulle piastre di raccolta, formano gradualmente strati di polvere. Un accumulo eccessivo degrada l’intensità del campo elettrico e riduce l’efficienza della raccolta. I meccanismi di rimozione meccanica impediscono questo degrado:
Meccanismi di battuta: i vibratori meccanici colpiscono le piastre di raccolta a intervalli controllati, rimuovendo la polvere accumulata
Sistemi di pulizia degli elettrodi: i meccanismi di colpi secondari mirano specificamente agli elettrodi di scarica per evitare ponti
Tramogge: strutture coniche o piramidali sotto le piastre di raccolta incanalano la polvere in caduta verso le bocche di scarico
Attrezzature per lo scarico delle polveri: coclee, camere d'equilibrio rotanti o sistemi pneumatici trasportano la polvere raccolta verso strutture di movimentazione esterne
La frequenza e l'intensità dei cicli di colpi influenzano in modo significativo sulle prestazioni operative. Una battitura insufficiente consente un eccessivo accumulo di polvere; un battito eccessivo genera rumore, aumenta l'usura meccanica e può trascinare nuovamente le particelle nel flusso di gas. I moderni sistemi utilizzano sensori di feedback per ottimizzare i programmi di rap in base alle misurazioni dell'opacità dello stack in tempo reale.
Il mantenimento del potenziale elettrico richiesto rappresenta un requisito operativo fondamentale. Gli alimentatori ad alta tensione svolgono diverse funzioni critiche:
Generazione di tensione: i trasformatori aumentano la potenza dell'impianto da migliaia di volt a decine di migliaia di volt
Regolazione della corrente: il controllo della tensione secondaria mantiene la corrente operativa ottimale prevenendo al contempo un arco eccessivo
Rilevamento e soppressione dell'arco: i circuiti una risposta rapida identificano gli eventi dell'arco elettrico e riducono istantaneamente la tensione per prevenire danni alle apparecchiature
Correzione del fattore di potenza: i carichi capacitivi inerenti alla progettazione del precipitatore richiedono una compensazione per un funzionamento stabile a lungo termine
I moderni alimentatori incorporano sofisticati controlli digitali che ottimizzano continuamente i parametri di tensione e corrente in base alle condizioni di carico. Questi sistemi possono compensare automaticamente le fluttuazioni di temperatura, le variazioni della composizione del gas e i cambiamenti del carico di polvere, migliorando l'efficienza di raccolta e riducendo il consumo energetico rispetto ai precedenti progetti a parametri fissi.
Una raccolta efficace delle particelle dipende in modo critico dalla distribuzione uniforme del gas attraverso le zone di raccolta. Il gas scarsamente distribuito crea zone morte con un'efficienza di raccolta minima. Le considerazioni sulla progettazione dell'ingresso includono:
Velocità del flusso: generalmente mantenuta tra 0,5 e 1,5 metri al secondo, bilanciando il tempo di permanenza contro il rientro della polvere
Distribuzione della velocità: i design specializzati dell'ingresso riducono al minimo le variazioni nella sezione trasversale per garantire un tempo di permanenza uniforme
Alette girevoli: gli elementi interni nelle condutture curve uniformano le transizioni dei gas e riducono la turbolenza
Apparecchiature per il condizionamento del gas: sistemi di raffreddamento, unità di umidificazione o camere di miscelazione regolano le proprietà del gas per una raccolta ottimale
Il gas pulito esce dal precipitatore attraverso una canalizzazione di uscita dotata di:
Sistemi di monitoraggio dell'opacità: sensori in tempo reale misurano le emissioni dello stack e attivano allarmi per il degrado delle prestazioni
Ventilatori a tiraggio indotto: mantenere il flusso d'aria necessario e superano le perdite di carico del sistema
Filtri di uscita: i filtri di lucidatura possono integrare la precipitazione in applicazioni che richiedono tassi di emissione eccezionalmente bassi
Due filosofie di progettazione primarie dominano il controllo dell'inquinamento atmosferico industriale, ciascuna con caratteristiche tecniche e operative distinte.
I sistemi a secco raccolgono le particelle su superfici di raccolta solide senza mezzi liquidi. Questa configurazione domina le applicazioni industriali generali per diversi motivi fondamentali:
Semplicità: la progettazione meccanica è semplice e richiede sistemi ausiliari minimi
Recupero delle particelle: la polvere raccolta può essere facilmente recuperata e riciclata in molti processi industriali
Efficienza operativa: requisiti energetici inferiori per i sistemi di ventilazione rispetto alle alternative di gestione dei liquidi
Accessibilità per la manutenzione: i componenti interni sono facilmente ispezionabili e riparabili
Tuttavia, i sistemi a secco devono affrontare difficoltà con particelle appiccicose, igroscopiche o altamente corrosive che possono formare ponti tra le piastre di raccolta o corrodere le superfici metalliche.
Il precipitatore elettrostatico umido (WESP) rappresenta un'evoluzione specializzata che affronta le debolezze dei sistemi a secco. Originariamente sviluppata per applicazioni nell'industria metallurgica, la tecnologia WESP si è estesa alla lavorazione chimica, alla raffinazione del petrolio e alla produzione specializzata. Le principali caratteristiche operative includono:
Sistemi di spruzzatura liquidi: acqua o soluzioni appositamente formulate ricoprono continuamente le superfici di raccolta
Sospensione delle particelle: la pellicola liquida sospende le particelle raccolte, prevenendo la formazione di ponti superficiali e consentendo la rimozione attraverso il drenaggio del liquido
Protezione dalla corrosione: i mezzi liquidi proteggono le superfici metalliche di raccolta dai componenti del gas corrosivo
Maggiore efficienza: le proprietà di bagnatura dei liquidi possono migliorare l'adesione delle particelle e l'efficienza di raccolta per tipi di polvere difficili
Il precipitatore elettrostatico a umido per applicazioni nell'industria metallurgica ha dimostrato un valore particolare negli scenari che coinvolgono le emissioni degli impianti di sinterizzazione, le operazioni di fusione e la lavorazione secondaria dei metalli, dove gravi sfide relative alla composizione delle particelle rendono problematica la raccolta a secco. Tuttavia, i sistemi WESP introducono complessità operativa attraverso requisiti di gestione delle acque reflue, costi di consumo di prodotti chimici e procedure di manutenzione più complesse.
La tabella seguente presenta i principali parametri di confronto tra le configurazioni asciutte e bagnate:
| Metrica delle prestazioni | ESP secco | ESP umido |
|---|---|---|
| Efficienza della raccolta | 94-99% | 95-99,5% |
| Consumo energetico | Linea di base | 15-25% in più |
| Recupero delle particelle | Eccellente | Limitato |
| Frequenza di manutenzione | Moderato | Più in alto |
| Gestione del gas corrosivo | Impegnativo | Superiore |
| Manipolazione delle particelle appiccicose | Problematico | Efficacia |
Le caratteristiche del flusso di gas influenzano in modo fondamentale le prestazioni del precipitatore elettrostatico. La temperatura, il contenuto di umidità e la composizione del gas creano condizioni che migliorano o inibiscono la raccolta efficiente delle particelle.
La regolazione della temperatura rappresenta una preoccupazione operativa primaria. La maggior parte dei meccanismi di scarica elettrica funzionano in modo ottimale tra 120 e 180 gradi Celsius. La temperatura al di sotto di questo intervallo aumenta la resistività elettrica, causando potenzialmente un guasto della tensione. Il calore eccessivo degrada i materiali isolanti e aumenta il tasso di corrosione dei componenti. Le apparecchiature di raffreddamento o riscaldamento del gas mantengono condizioni di temperatura ottimali, spesso come parte integrante dei moderni impianti industriali.
Il contenuto di umidità influisce notevolmente sulle proprietà elettriche della polvere. Livelli di umidità compresi tra l'8 e il 12% ottimizzano la ritenzione della carica delle particelle e l'efficienza di raccolta in molte applicazioni. Condizioni eccessivamente secche creano problemi di elettricità statica e riducono l'adesione delle particelle. L'eccessiva umidità può causare ponti di polvere e archi elettrici. I sistemi di controllo dell'umidità mantengono attivamente gli intervalli di umidità target attraverso l'iniezione di vapore o apparecchiature di condizionamento.
La resistenza al flusso di gas attraverso il sistema del precipitatore elettrostatico richiede una capacità della ventola supplementare. La caduta di pressione varia tipicamente da 250 a 500 pascal in condizioni operative normali. Questa resistenza deriva da diverse fonti:
Geometria dell'elettrodo: le regioni del campo elettrico creano intrinsecamente resistenza al flusso d'aria
Accumulo di polvere: l'accumulo progressivo di strati di polvere aumenta la resistenza durante i cicli di raspatura
Configurazioni di ingresso e uscita: il design delle condutture contribuisce ad ulteriore resistenza
I ventilatori a tiraggio indotto devono superare questa resistenza mantenendo la velocità del gas target attraverso le zone di raccolta. I requisiti di potenza dei ventilatori incidono direttamente sui costi operativi dell’elettricità. I moderni sistemi utilizzano ventole con azionamento a frequenza variabile che regolano la velocità in base alle misurazioni effettive della caduta di pressione, riducendo il consumo energetico non necessario durante i periodi di minore carico di polvere.
La resistività elettrica della polvere raccolta influenza in modo significativo i meccanismi di raccolta. Le polveri ad alta resistività, tipiche delle ceneri volanti derivanti dalla combustione del carbone o dalle emissioni delle fonderie di alluminio, presentano particolari sfide operative. Le particelle accumulano una carica elettrica eccessiva mentre si trovano sulle piastre di raccolta, creando forze repulsive che resistono all'adesione. Questo effetto "corona posteriore" può ridurre l'efficienza di raccolta dal 95% al 60% o meno nelle applicazioni ad alta resistività non trattate.
Le strategie di mitigazione includono:
Riduzione della resistività elettrica: il triossido di zolfo o i prodotti chimici condizionanti alterano le proprietà superficiali della polvere
Regolazione dell'umidità: l'aumento dell'umidità riduce la resistività attraverso la perdita di carica superficiale
Ottimizzazione della temperatura: la temperatura operativa modifica le caratteristiche di resistività
Configurazioni di elettrodi specializzate: la geometria del campo migliorata compensa gli effetti di resistività
La dimensione delle particelle rappresenta uno dei fattori più influenti nel determinare l'efficienza della raccolta. La relazione non è lineare e crea sia zona di raccolta ottimale che intervalli di dimensioni problematiche:
Particelle ultrafini (inferiori a 1 micrometro): difficili da caricare in modo efficace, ma una volta caricate si ottiene una raccolta molto efficace
Particelle fini (1-10 micrometri): raccolte in modo più efficiente in condizioni operative standard
Particelle grossolane (superiori a 10 micrometri): prontamente caricate e raccolte rapidamente
Le applicazioni che generano particelle in ampie distribuzioni dimensionali possono raggiungere un'efficienza di raccolta complessiva del 98-99%, nonostante l'efficienza variabile tra le singole fasce dimensionali. La progettazione del sistema deve tenere conto delle dimensioni delle particelle bersaglio e ottimizzare di conseguenza le utilizzatore degli elettrodi.
Le condizioni fisiche degli elettrodi di scarica influenzano direttamente sull'efficienza della ionizzazione. L'erosione, la corrosione o la deformazione riducono gradualmente le prestazioni:
Erosione del filo: l'arco elettrico prolungato consuma gradualmente il materiale dell'elettrodo, riducendone il diametro
Accumulo di strati di polvere: il film di polvere isolante sulle superfici degli elettrodi riduce la tensione effettiva
Danno meccanico: Deformazione fisica dovuta al contatto con piastre di raccolta o strutture di supporto
I programmi di ispezione sistematica con criteri di sostituzione basati sul degrado delle prestazioni misurate mantenendo un'efficienza costante. Molti sistemi moderni utilizzano il monitoraggio automatizzato dell'opacità con controllo del feedback, attivando raccomandazioni per la sostituzione degli elettrodi prima che il degrado dell'efficienza diventi eccessivo.
La frequenza e l'intensità dei cicli di colpi influenzano in modo significativo la prestazione sostenuta. Una battitura inadeguata consente un eccessivo accumulo di polvere, riducendo l’intensità del campo elettrico e l’efficienza della raccolta. Un eccessivo battito trascina nuovamente le particelle già raccolte, aumentando paradossalmente le emissioni in uscita. La strategia ottimale regola la frequenza del rap in base all'opacità dello stack in tempo reale, in genere mantenendo intervalli di 10-30 secondi tra gli eventi del rap.
Il consumo di energia rappresenta il maggiore costo operativo corrente per i precipitatori elettrostatici industriali. Diverse strategie riducono efficacemente i requisiti energetici senza compromettere l'efficienza della raccolta.
Gli alimentatori digitali con algoritmi di controllo intelligenti ottimizzano i parametri elettrici in tempo reale, regolando automaticamente tensione e corrente alle condizioni di carico effettivo anziché mantenere parametri costanti. Questo approccio adattivo riduce il consumo energetico dell'8-15% rispetto alle forniture convenzionali a potenza fissa. Le principali tecniche di ottimizzazione includono:
Modulazione della tensione: riduzione della tensione di picco durante i periodi di basso carico di polvere
Regolazione attuale: mantenimento della corrente minima necessaria per raggiungere l'efficienza richiesta
Rilevamento degli archi: risposta rapida ai guasti elettrici prima che si verifichi un consumo energetico eccessivo
Compensazione ilrmale: regolazione dei parametri elettrici per le variazioni della temperatura ambiente
I ventilatori a tiraggio indotto consumano una notevole energia elettrica, in particolare quando funzionano a velocità costante, indipendentemente dai requisiti effettivi del sistema. I sistemi di azionamento a frequenza variabile che regolano la velocità della ventola in base alle misurazioni della caduta di pressione possono ridurre il consumo energetico della ventola del 30-50%. Questo approccio mantiene la velocità del gas necessaria evitando velocità inutilmente elevate in condizioni di basso carico di polvere.
Altrettanto importante è l'efficienza della ventola meccanica: il design della girante, la qualità dei cuscinetti e l'efficienza del motore sono tutti fattori che influenzano sul consumo energetico complessivo. La manutenzione periodica che garantisce retini di aspirazione puliti, giranti non ostruite e componenti correttamente allineati preserva i valori di efficienza del progetto. Cuscinetti usurati o detriti accumulati possono aumentare i requisiti di potenza della ventola del 5-10%.
L'ottimizzazione delle condizioni del gas in ingresso riduce i tempi di raccolta richiesti e le relative perdite di potenza resistiva. Il preraffreddamento del gas alle temperature desiderate (circa 150 gradi Celsius per la maggior parte delle applicazioni) prima di entrare nelle zone di raccolta migliora l'efficienza di ionizzazione e riduce gli archi elettrici. Alcune strutture utilizzano sistemi di recupero del calore di tipo economizzatore che raffreddano contemporaneamente il gas in uscita e preriscaldano l'aria in ingresso, migliorando l'efficienza termica complessiva della struttura.
La rimozione di una parte del carico di polvere in ingresso tramite dispositivi meccanici di preraccolta, come multicicloni o camere di decantazione, riduce il carico di polvere sul precipitatore elettrostatico. Sebbene questi dispositivi consumino una quantità minima di energia, riducono efficacemente il carico di polvere del precipitatore del 20-40%, diminuendo la corrente operativa richiesta e riducendo il consumo energetico complessivo del sistema del 5-10%.
Il monitoraggio sistematico degli indicatori chiave di prestazione identifica il degrado dell’efficienza prima che diventi grave. Monitoraggio in tempo reale di:
Opacità dello stack o tassi di emissione di particolato
Parametri di corrente e tensione elettrica
Caduta di pressione nel sistema
Frequenza e intensità del ciclo di rappamento
Le misurazioni Ilse rivelano le tendenze delle prestazioni consentendo la pianificazione predittiva della manutenzione. Il rilevamento tempestivo dell'erosione degli elettrodi, dell'accumulo di strati di polvere o dell'usura meccanica consente un'azione correttiva prima che l'efficienza scenda a livelli problematici. La manutenzione differita comporta in genere una perdita di efficienza del 10-20% che richiede una corrente elettrica eccessiva per compensare.
Mentre precipitatore elettrostatico rimangono ampiamente diffuse, le tecnologie alternative di controllo dell'inquinamento atmosferico si rivolgono a nicchie operative specifiche o applicazioni supplementari.
I sistemi di filtrazione a maniche utilizzano filtri nel tessuto che catturano fisicamente le particelle mentre il gas scorre attraverso il tessuto. Il seguente confronto evidenzia le differenze principali:
| Caratteristico | Precipitatore elettrostatico | Filtro a maniche |
|---|---|---|
| Intervallo di temperatura operativa | Temperatura ambiente fino a 450 C | 140-260 C (tessuti sintetici tipici) |
| Gestione delle dimensioni delle particelle | Da ultrafine a grossolana | Tutte le taglie sono ugualmente efficaci |
| Caduta di pressione | 250-500 Pa (variazione in base al carico) | 500-1500 Pa (aumento continuo) |
| Recupero polveri | Polvere secca, facilmente riciclabile | Polvere raccolta mista a fibra |
| Requisiti di manutenzione | Ispezione e battuta periodica degli elettrodi | Sostituire frequentemente il sacchetto filtro |
| Costo del capitale | Più in alto investimento iniziale | Investimento iniziale inferiore |
| Costo operativo a lungo termine | Inferiore (consumabili minimi) | Più in alto (sostituzione frequente del filtro) |
Diverse tecnologie alternative o supplementari si adattano a specifici requisiti di controllo dell'inquinamento:
Miglioramento del filtro elettrostatico: la combinazione della carica elettrostatica con la filtrazione a tessuto consente di ottenere una maggiore efficienza con una caduta di pressione inferiore rispetto ai soli filtri a tessuto
Filtri a media ionizzata: filtri in tessuto con proprietà di raccolta migliorate elettrostaticamente
Sistemi di scrubber a umido: tecnologie di spruzzatura acquosa efficace per inquinanti gassosi solubili e particolati appiccicosi
Sistemi combinati: precipitatori elettrostatici seguiti da filtri di lucidatura che raggiungono un'efficienza del 99,5% per applicazioni ultra impegnative
Gli impianti industriali più complessi utilizzano più tecnologie in sequenza, ottimizzando ciascuna fase per specifiche caratteristiche degli inquinanti. Una configurazione tipica potrebbe impiegare precipitatori elettrostatici come dispositivi di raccolta primaria con filtri a maniche a valle o filtri di lucidatura che affrontano il particolato rimanente in applicazioni estremamente sensibili alle emissioni.
Le ispezioni interne programmate rivelano cambiamenti nelle condizioni dei componenti che consentono la manutenzione predittiva. Gli intervalli di ispezione tipici vanno da trimestrale a annuale, a seconda della composizione della polvere e dell'ambiente operativo. I punti critici di ispezione includono:
Condizioni dell'elettrodo di scarica: misurazione del diametro rimanente del filo, identificazione di corrosione o erosione
Allineamento piatto di raccolta: verifica delle distanze elettriche e rilevamento delle deformazioni meccaniche
Collegamenti elettrici: identificazione di collegamenti allentati, corrosione o degrado dell'isolamento
Funzionalità del meccanismo di colpi: test del funzionamento meccanico e rilevamento dell'usura
Funzionamento del sistema di rimozione della polvere: verifica del funzionamento dell'attrezzatura di scarico e identificazione dei blocchi
L'accumulo di pellicole di polvere isolante sugli elettrodi riduce gradualmente la corrente elettrica e l'efficienza di raccolta. I sistemi di pulizia manuale o automatica degli elettrodi rimuovono questo accumulo. La frequenza della pulizia dipende dalle caratteristiche della polvere: le polveri appiccicose e adesive possono richiedere la pulizia ogni 2-4 settimane, mentre le polveri pulite e scorrevoli potrebbero richiedere la pulizia solo trimestralmente.
La sostituzione dell'elettrodo diventa necessaria quando l'erosione riduce il diametro del filo di circa il 30% o quando i danni dovuti alla corrosione creano rischi per la sicurezza. Gli intervalli di sostituzione si estendono generalmente da 3 a 10 anni a seconda della frequenza dell'arco elettrico e dell'aggressività della composizione della polvere.
La documentazione sistematica dei parametri operativi crea preziosi documenti storici che consentono l'analisi delle tendenze:
Giornaliero: opacità dello stack, tensione e corrente elettrica, amperaggio della ventola, caduta di pressione
Settimanale: osservazioni sulle condizioni visive, prestazioni del sistema di abbattimento, funzionamento dell'attrezzatura per la rimozione della polvere
Mensile: calcoli dettagliati dell'efficienza, registro delle attività di manutenzione, inventario delle parti
Annuale: rapporto di ispezione completo, analisi delle prestazioni, priorità di manutenzione pianificata
Questa documentazione identifica i cambiamenti graduali delle prestazioni che richiedono un'azione correttiva prima che l'efficienza si riduca in modo inaccettabile. Le strutture dotate di documentazione coerente in genere raggiungono prestazioni di efficienza entro il 2-3% delle specifiche di progettazione; quelli sprovvisti di documentazione spesso subiscono una perdita di efficienza non rilevata del 10-20%.
I moderni sistemi di precipitazione elettrostatica incorporano sempre più controlli intelligenti che apprendono modelli operativi e ottimizzano automaticamente i parametri. I sensori in tempo reale monitorano continuamente la corrente elettrica, la tensione, la caduta di pressione e l'opacità dello stack. Gli algoritmi di apprendimento automatico identificano i parametri operativi ottimali per le condizioni attuali, regolando la tensione dell'elettrodo, la frequenza dei colpi e la velocità della ventola per massimizzare l'efficienza di raccolta riducendo al minimo il consumo di energia. Questi sistemi possono ridurre il consumo operativo energetico del 15-25% migliorando contemporaneamente l’efficienza della raccolta.
Gli sforzi di ricerca e sviluppo continuano a perfezionare la progettazione degli elettrodi di scarica per migliorare l'efficienza della ionizzazione e ridurre la tendenza alla formazione di archi. Le innovazioni includono:
Elettrodi spinati o seghettati: geometria della superficie migliorata che aumenta l'intensità del campo localizzato
Tipi di elettrodi misti: combinazione di geometrie di filo e barra per ottimizzare le prestazioni con diverse composizioni di polvere
Rivestimenti superficiali: rivestimenti specializzati per elettrodi che migliorano la resistenza all'erosione e le prestazioni elettriche
Gli stadi del filtro di lucidatura a valle dei precipitatori elettrostatici primari catturano le particelle che penetrano nelle zone di raccolta primarie. I materiali filtranti avanzati e la ricarica elettrica migliorata negli stadi secondari raggiungono efficienze complessive del sistema superiori al 99,8%, adatte agli ambienti normativi più esigenti. I sistemi a doppio stadio aumentano i costi operativi e di capitale, ma si rivelano essenziali per gli impianti con rigorosi limiti di emissione.
Le tecnologie avanzate dei sensori ora monitorano le condizioni interne senza richiedere l'arresto del sistema. I sensori ottici non invasivi misurano lo spessore dello strato di polvere sulle piastre di raccolta, consentendo un'ottimizzazione più precisa dei cicli di battitura. I sistemi di monitoraggio acustico rilevano gli eventi di archi elettrici, consentendo una risposta automatica prima che si verifichino danni. Queste tecnologie migliorano l'affidabilità operativa e consentono il monitoraggio remoto dei sistemi geograficamente distribuiti.
Determinare la progettazione appropriata del sistema richiede la valutazione di molteplici fattori interdipendenti. Non esiste un design universale che ottimizzi tutte le applicazioni; piuttosto, ciascuna situazione della struttura presenta una combinazione unica di sfide e requisiti operativi.
L'analisi preliminare della progettazione deve caratterizzare in modo completo il flusso di gas in ingresso:
Portata volumetrica: generalmente misurata alla temperatura e alla pressione di esercizio effettivo
Distribuzione dimensionale delle particelle: ottenimento mediante test con impatto a cascata o analisi di diffrazione laser
Carico di polvere: concentrazione di particelle nel gas in ingresso, tipicamente espressa in milligrammi per metro cubo
Composizione del gas: presenza di componenti corrosivi, gas reattivi o flussi contenenti umidità
Variazioni di temperatura: variazioni stagionali o operative che richiedono una compensazione
Resistività elettrica: proprietà elettriche della polvere misurate che determinano le esigenze di configurazione dell'elettrodo
L’ubicazione dell’impianto e il settore industriale impongono specifiche limitazioni alle emissioni. Le moderne normative nella maggior parte delle economie sviluppate richiedono in genere un'efficienza di raccolta del 95-99%, con alcune applicazioni specializzate che richiedono un'efficienza del 99,5-99,95%. Questi requisiti influenzano direttamente la complessità della progettazione e i livelli di investimento di capitale.
La scelta del sistema dovrebbe considerare il costo totale di proprietà che si estende lungo la vita operativa prevista della struttura (tipicamente 20-30 anni):
Investimento di capitale: progettazione del sistema, attrezzature, installazione e messa in servizio
Costi energetici: consumo annuo di elettricità per ventilatori, scariche elettriche e apparecchiature ausiliarie
Manutenzione e riparazioni: sostituzione di parti, manodopera e riparazioni di emergenza
Materiali di consumo: elettrodi sostitutivi, componenti elettrici e requisiti di aggiornamento del sistema
Conformità ambientale: sanzioni normative, monitoraggio e costi di documentazione
Sebbene i precipitatori elettrostatici richiedano in genere un investimento di capitale iniziale più elevato rispetto alle tecnologie alternative, i costi operativi inferiori su periodi di funzionamento pluridecennali spesso si traducono in un costo totale di proprietà superiore. Un’analisi finanziaria dettagliata che confronti le alternative di sistema è essenziale prima della finalizzazione della progettazione.
Il controllo dell’inquinamento atmosferico industriale continua ad evolversi per far fronte a normative sempre più rigorose e all’evoluzione dei processi industriali. Sembra che diverse traiettorie influenzeranno lo sviluppo futuro della tecnologia:
Le reti di sensori distribuite che monitorano le prestazioni del sistema in tempo reale consentiranno la pianificazione predittiva della manutenzione, riducendo i guasti imprevisti e ottimizzando i parametri operativi. Le piattaforme di analisi basate sul cloud aggregheranno i dati sulle prestazioni di più strutture, individuando opportunità di ottimizzazione e accelerando i miglioramenti tecnologici.
La ricerca su nuovi materiali per elettrodi, rivestimenti delle piastre di raccolta e componenti strutturali garantiscono una maggiore durata, requisiti di manutenzione ridotti e prestazioni migliorate in condizioni difficili. I materiali resistenti alla corrosione e all'erosione prolungheranno la vita utile delle apparecchiature riducendo i costi operativi.
I sistemi di prossima generazione continueranno a migliorare l’efficienza di raccolta, in particolare per le particelle ultrafini (inferiori a 1 micrometro) che le tecnologie attuali raccolgono in modo meno efficace. Prestazioni migliorate in questa gamma di dimensioni sono essenziali per affrontare le preoccupazioni relative all'impatto delle polveri sottili sulla salute e raggiungere gli obiettivi di qualità dell'aria nelle aree urbane e industriali.
I precipitatori elettrostatici raggiungono un'efficienza superiore principalmente attraverso una migliore gestione delle particelle ultrafini e caratteristiche di caduta di pressione inferiori. Il meccanismo di carica elettrica cattura efficacemente le particelle inferiori a 1 micrometro che richiederebbero un'eccessiva pressione di filtrazione del tessuto per essere rimosse. Inoltre, a differenza dei filtri a maniche in cui la caduta di pressione aumenta continuamente man mano che la polvere si accumula sul tessuto, i precipitatori elettrostatici mantengono una caduta di pressione relativamente stabile durante i cicli operativi. Questo vantaggio in termini di efficienza diventa economicamente significativo nelle applicazioni ad alto volume in cui i costi energetici nel corso della vita del sistema superano le differenze di investimento di capitale.
Gli intervalli di sostituzione degli elettrodi variano generalmente da 3 a 10 anni alla seconda della frequenza dell'arco elettrico, della composizione della polvere e dell'intensità operativa. Invece di sostituire gli elettrodi secondo programmi fissi, le strutture moderne utilizzano criteri di sostituzione basati sulle prestazioni. Gli indicatori primari che suggeriscono la sostituzione includono: riduzione misurabile del diametro dell'elettrodo (in genere erosione del 30%), aumento della frequenza dell'arco elettrico che richiede riduzioni di tensione o misurazioni dell'efficienza che indicano un deterioramento inferiore al 90-95% delle prestazioni di progettazione. Anche l'ispezione visiva durante la manutenzione programmata, che identifica corrosione visibile, vaiolatura o danni meccanici, suggerisce di prendere in considerazione la sostituzione.
I precipitatori elettrostatici a secco gestiscono le particelle appiccicose con difficoltà, poiché le particelle tendono a formare ponti tra le piastre di raccolta o ad aderire agli elettrodi. Queste condizioni richiedono tipicamente la tecnologia dei precipitatori elettrostatici a umido, in cui i sistemi di spruzzatura dei liquidi sospendono le particelle e impediscono l'adesione alla superficie. Per le polveri marginalmente problematiche, le modifiche ai sistemi a secco potrebbero includere la regolazione dell'umidità, l'ottimizzazione della temperatura o le geometrie specializzate degli elettrodi. Tuttavia, a causa delle particelle fortemente adesive, la progettazione del sistema in umido o le tecnologie supplementari si dimostrano più affidabili rispetto al tentativo di adattare il sistema a secco.
Il condizionamento del gas comprende la gestione della temperatura e dell'umidità, influenzando in modo significativo la stabilità della scarica elettrica e l'efficienza della raccolta. Il condizionamento della temperatura mantiene condizioni di ionizzazione ottimali, tipicamente 120-180 gradi Celsius. La regolazione dell'umidità mira a un contenuto di umidità dell'8-12%, bilanciando la ritenzione della carica delle particelle con il rischio di archi elettrici. Entrambi i parametri influenzano fondamentalmente la resistività elettrica della polvere, che determina l'efficienza di carica e l'adesione della piastra di raccolta. Gli impianti che lavorano con condizioni di ingresso del gas non controllate in genere subiscono una variazione di efficienza del 15-25% poiché fattori stagionali o operativi modificano le proprietà del gas. L'investimento nelle apparecchiature di condizionamento è spesso giustificato dal miglioramento dell'affidabilità e dalla riduzione dei costi operativi.
Gli alimentatori ad alta tensione convenzionali basati su trasformatore funzionano con tensione e corrente di uscita fissa indipendentemente dalle condizioni operative effettive. Gli alimentatori digitali utilizzano il controllo del feedback in tempo reale, misurando continuamente il carico elettrico e regolando i parametri di uscita per fornire la tensione e la corrente minima necessarie per l'efficienza di raccolta richiesta. Questo approccio adattivo riconosce che durante i periodi di basso carico di polvere, una produzione elettrica eccessiva consuma energia inutilmente. I materiali di consumo digitali riducono automaticamente la produzione durante questi periodi, riducendo in genere il consumo energetico dell'8-15% e mantenendo allo stesso tempo un'efficienza di raccolta costante. Inoltre, il rilevamento avanzato degli archi negli alimentatori digitali risponde in pochi millisecondi ai guasti elettrici, prevenendo gli sprechi di energia prima che si verifichino danni.
La corona posteriore si sviluppa quando la polvere raccolta sulle piastre del precipitatore diventa così altamente carica che il campo elettrico si inverte, creando una forza repulsiva contro le particelle cariche in arrivo. Questo fenomeno è particolarmente problematico con le polveri ad alta resistività come i ceneri volanti derivanti dalla combustione del carbone. Quando l'effetto corona diventa grave, l'adesione delle particelle alle piastre di raccolta diminuisce drasticamente e l'efficienza può scendere dal 95% al 60% o meno. Le strategie di mitigazione includono la riduzione della resistività elettrica attraverso prodotti chimici condizionanti, regolazione dell'umidità, modifica della temperatura o specializzata degli elettrodi progettati per ridurre al minimo gli effetti corona posteriore. Comprendere il comportamento delle polveri ad alta resistività è essenziale per le applicazioni che coinvolgono ceneri volanti, alcune polveri minerali o sottoprodotti industriali speciali.
La tecnologia di azionamento a frequenza variabile regola la velocità del motore della ventola in base ai requisiti effettivi del sistema anziché al funzionamento a velocità massima costante. Poiché la polvere si accumula sulle piastre di raccolta dopo i cicli di abbattimento, la caduta di pressione del sistema aumenta. Il sistema di azionamento a frequenza variabile rileva questo aumento di pressione e aumenta gradualmente la velocità della ventola per mantenere il flusso d'aria target. Al contrario, man mano che la polvere si dissipa e la caduta di pressione diminuisce, la velocità della ventola si riduce proporzionalmente. Poiché il consumo energetico della ventola aumenta notevolmente con le variazioni di velocità (tipicamente proporzionali al cubo della velocità), anche le modeste riduzioni della velocità riducono significativamente il consumo energetico. Gli impianti che implementano azionamenti a frequenza variabile in genere riducono il consumo energetico dei ventilatori del 30-50% mantenendo al tempo stesso velocità del gas e prestazioni di raccolta ottimali.
I processi metallurgici generano particolati che combinano caratteristiche che mettono alla prova i precipitatori elettrostatici a secco: alta temperatura, componenti corrosivi, flussi di gas contenenti umidità e caratteristiche delle particelle spesso appiccicose. I sistemi di precipitazione elettrostatica in umido affrontano queste sfide attraverso mezzi liquidi che proteggono contemporaneamente le superfici di raccolta dalla corrosione, sospendono le particelle che impediscono l'adesione e forniscono una maggiore efficienza di raccolta. Per le emissioni degli impianti di sinterizzazione, le operazioni di fusione o la lavorazione secondaria dei metalli, i sistemi a umido spesso raggiungono prestazioni complessive e affidabilità superiori rispetto alle alternative a secco. La complessità aggiuntiva e i costi operativi associati alla gestione delle acque reflue sono spesso giustificati da una maggiore affidabilità e da una ridotta frequenza di arresti non pianificati.
Le misurazioni dell'opacità dello stack indicano la percentuale di luce visibile bloccata dalle particelle nei gas di scarico, misurata su una scala da 0% (completamente trasparente) a 100% (completamente opaco). I limiti normativi in genere limitano l'opacità al 5-20% a seconda della giurisdizione e del settore. Tuttavia, l’opacità non corrisponde direttamente all’efficienza della raccolta; un sistema che funziona con un'efficienza di raccolta del 98% potrebbe presentare un'opacità del 10-15% a seconda del carico di polvere in ingresso. Il rapporto dipende in modo critico dalla concentrazione di polvere in ingresso: un carico elevato in ingresso abbinato a un'efficienza di raccolta del 98% determina un'opacità in uscita maggiore rispetto a un carico in ingresso basso con efficienza identica. I gestori delle strutture dovrebbero tenere traccia sia dell'opacità dello scarico che dell'efficienza di raccolta calcolata (ingresso meno massa di polvere in uscita, divisa per massa di polvere in ingresso) per valutare in modo completo le prestazioni.
La manutenzione preventiva sistematica prolunga in modo significativo la durata delle apparecchiature attraverso tre attività principali: ispezioni interne programmate che identificano l'usura dei componenti prima che si verifichi un guasto, sostituzione tempestiva degli elettrodi quando le prestazioni scendono rispetto ai criteri di sostituzione e documentazione coerente dei parametri operativi che consente l'analisi delle tendenze. Le strutture che implementano programmi di ispezione completi in genere garantiscono una durata di servizio delle apparecchiature pari o superiore a 30 anni; coloro che praticano la manutenzione reattiva spesso sperimentano il deterioramento delle apparecchiature entro 15-20 anni. Il rilevamento tempestivo e la correzione dell'erosione degli elettrodi, dell'accumulo di strati di polvere sulle superfici di raccolta o dell'usura meccanica prevengono guasti a cascata che compromettono più componenti. L'investimento in ispezioni di routine, documentazione e sostituzione pianificata dei componenti fornisce ritorni economici superiori rispetto alle risposte reattive a guasti imprevisti.