Comprendere le sfide nelle operazioni di essiccazione del coke
L’essiccazione del coke è un processo critico negli impianti metallurgici e nella cokeria, ma genera notevoli sfide operative. I forni di essiccazione producono gas di scarico ad alta temperatura carichi di particolato fine, insieme a tracce di composti di zolfo e vapori acidi. Questo complesso flusso di rifiuti presenta molteplici problemi per gli operatori degli impianti.
I tradizionali sistemi di filtrazione a secco lottano con queste condizioni. Le alte temperature rischiano di danneggiare i media filtranti, mentre la composizione chimica dello scarico accelera la corrosione delle apparecchiature. Molte strutture si trovano ad affrontare la mancata conformità alle normative ambientali, con conseguenti costose chiusure e sanzioni normative. La manutenzione delle apparecchiature diventa frequente e costosa, con un impatto negativo sull’efficienza e sulla redditività complessiva della produzione.
Queste sfide richiedono una soluzione più robusta, progettata specificamente per ambienti industriali ad alta temperatura e ad alto carico di polvere. È qui che la tecnologia di lavaggio a umido diventa essenziale per le moderne operazioni metallurgiche.
Che cos'è un sistema di lavaggio a umido per l'essiccazione del coke?
A scrubber ad umido per l'essiccazione del coke è un sistema integrato di controllo ambientale progettato specificatamente per applicazioni metallurgiche e cokerie. Il sistema combina la raccolta delle polveri, la riduzione della temperatura e la rimozione preliminare dei composti solforati in un unico apparato unificato.
Componenti principali e struttura
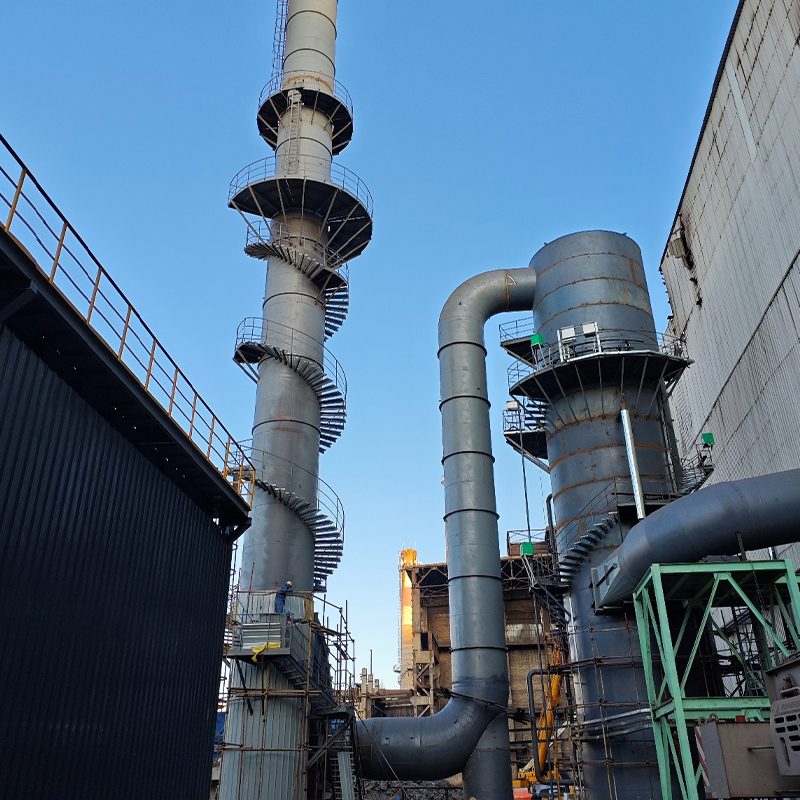
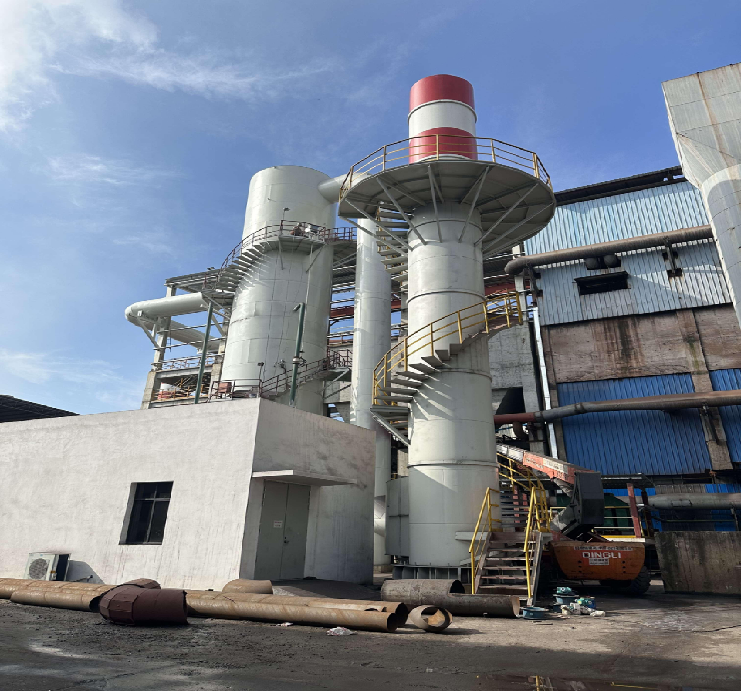
Il sistema è costituito da una torre verticale in acciaio come vaso di contatto primario. La torre è caratterizzata da:
Testate di spruzzatura interne multistadio per una distribuzione uniforme del liquido
Scale di ispezione a chiocciola con piattaforme di sicurezza per accesso per manutenzione
Sistemi di tubazioni di aspirazione e scarico per il convogliamento dei fumi
Camera di eliminazione della nebbia per separare le gocce d'acqua trascinate
Camino di scarico montato in alto per lo scarico del gas pulito
Unità integrata di trattamento e recupero acqua a circolazione
Questi componenti funzionano insieme come una soluzione completa in un unico pacchetto, richiedendo un assemblaggio minimo in loco e un'integrazione con l'infrastruttura di produzione esistente.
Applicazioni previste
Questa tecnologia è particolarmente adatta per:
Trattamento degli scarichi dei forni da coke e degli essiccatori a tamburo
Operazioni di essiccazione delle scorie di acciaio
Gestione dei gas di coda del forno di sinterizzazione metallurgica
Raccolta di polveri industriali ad alta temperatura che richiedono un raffreddamento simultaneo
Principi operativi e flusso dei processi
Capire come a raccoglitore di polvere umida opera aiuta a spiegare perché questa tecnologia è superiore per le applicazioni di essiccazione del coke. Il processo prevede diverse fasi integrate che lavorano simultaneamente per ottenere un miglioramento completo della qualità dell’aria.
Il processo di trattamento
Fase 1: assunzione e contatto - Il gas di scarico caldo proveniente dall'attrezzatura per l'essiccazione del coke entra nella torre di lavaggio attraverso il collegamento di ingresso inferiore. La velocità del gas è controllata per ottimizzare il tempo di contatto senza creare un'eccessiva caduta di pressione nel sistema.
Fase 2: atomizzazione del liquido - I sistemi di spruzzatura multilivello distribuiscono il liquido di lavaggio in tutta la camera della torre. Il modello di spruzzo crea una nebbia densa che massimizza la superficie di contatto tra le goccioline di liquido e il flusso di gas in entrata.
Fase 3: cattura delle particelle - Le particelle di polvere entrano in collisione con le gocce d'acqua e rimangono intrappolate. La riduzione della temperatura avviene rapidamente poiché il gas ad alta temperatura scambia calore con il liquido di lavaggio più freddo. La combinazione di cattura a umido e raffreddamento evaporativo rende questo processo altamente efficiente rispetto ai metodi a secco.
Fase 4: separazione della nebbia - Il gas trattato sale attraverso la sezione di eliminazione della nebbia, dove le forze centrifughe e l'impatto rimuovono le gocce d'acqua trascinate. Ciò garantisce che l'aria di scarico soddisfi i requisiti ambientali e di sicurezza.
Fase 5: scarico dei gas di scarico - Il gas pulito e raffreddato esce attraverso il camino superiore a temperatura e concentrazione di particolato significativamente ridotte, rispettando le soglie di conformità normativa.
Fase 6: riciclo dell'acqua - Il liquido di lavaggio carico di polvere viene scaricato nella vasca di raccolta inferiore, dove la sedimentazione per gravità separa i solidi. L'acqua pulita ricircola nelle testate di spruzzatura attraverso sistemi di pompaggio dedicati, mentre i fanghi depositati vengono periodicamente rimossi per il corretto smaltimento.
Perché lo scrubbing a umido è migliore della filtrazione a secco
I filtri a maniche secche si basano sulla separazione meccanica e soffrono di limitazioni critiche nel servizio di essiccazione del coke ad alta temperatura. I media filtranti si degradano rapidamente al di sopra di determinate temperature, richiedendo una sostituzione costante e causando interruzioni della produzione. Inoltre, i filtri a secco non possono raffreddare i gas o rimuovere componenti acidi del vapore.
Il lavaggio a umido elimina questi vincoli. L'acqua fornisce capacità termica intrinseca per il raffreddamento, previene la degradazione dei mezzi filtranti e neutralizza chimicamente i composti solforati acidi. La tecnologia gestisce temperature estreme che distruggerebbero i filtri meccanici entro pochi giorni di funzionamento.
Vantaggi principali per le operazioni metallurgiche
Eccezionale capacità alle alte temperature
L'essiccazione del coke produce gas di scarico che spesso superano i 200 gradi Celsius. Questo regime di temperatura distrugge i sistemi di filtrazione meccanica in poche ore. La tecnologia dello scrubber a umido funziona in modo affidabile su tutta questa gamma, raffreddando i gas a temperature di scarico sicure mantenendo l'integrità strutturale. L'investimento nelle apparecchiature è protetto dai danni dovuti al degrado termico.
Integrazione multifunzione
Una singola unità esegue tre funzioni critiche contemporaneamente: raccolta del particolato, raffreddamento dei gas di scarico e neutralizzazione preliminare dei gas acidi. Ciò elimina la necessità di collettori di polveri separati, torri di raffreddamento e sistemi di trattamento chimico, riducendo significativamente le spese in conto capitale e i requisiti di spazio.
Robusta costruzione industriale
Il design della torre verticale di grande diametro resiste a condizioni di processo aggressive. La struttura in acciaio con rivestimento opzionale resistente alla corrosione accoglie composti di zolfo acidi e flussi di gas ad alta velocità. Le piattaforme di manutenzione integrate e le scale a chiocciola forniscono un accesso sicuro per le attività di ispezione e riparazione, riducendo i tempi di fermo e i costi di assistenza. La sostanziale struttura fisica resiste alla deformazione sotto stress termico e ciclico di pressione.
Flessibilità di progettazione personalizzabile
La capacità del sistema, la configurazione interna e la selezione dei materiali si adattano ai requisiti specifici dell'impianto. Il volume di lavorazione varia dai piccoli essiccatoi ausiliari ai grandi sistemi di scarico del forno primario. Le specifiche dei materiali possono includere acciaio inossidabile, acciaio al carbonio rivestito in gomma o rivestimenti specializzati in base alla valutazione della corrosività e ai parametri di budget. I clienti ricevono soluzioni ingegnerizzate anziché apparecchiature generiche.
Conformità ambientale stabile
Le concentrazioni di polvere in uscita soddisfano costantemente le soglie normative senza complicate logiche di controllo o frequenti cambiamenti dei media. Il sistema mantiene la conformità durante le variazioni dei tassi di produzione e le fluttuazioni della qualità del carburante, eliminando i rischi di penalità e l’incertezza operativa.
Parametri di selezione e progettazione
Informazioni critiche per il dimensionamento del sistema
La corretta selezione dell'attrezzatura richiede una valutazione completa delle condizioni operative specifiche. Gli ingegneri hanno bisogno dei seguenti dati per sviluppare proposte accurate e garantire prestazioni soddisfacenti:
Portata volumetrica dei gas di scarico (misurata in metri cubi orari o CFM)
Intervallo di temperatura del gas in ingresso e fluttuazioni previste
Concentrazione di polvere all'ingresso (grammi per metro cubo o grani per piede cubo)
Analisi della distribuzione granulometrica e della composizione delle polveri
Presenza e concentrazione di composti chimici (ossido di zolfo, idrogeno solforato)
Ingombro di installazione disponibile e altezza libera
Caratteristiche di qualità dell'acqua e disponibilità presso la struttura
Standard sugli scarichi ambientali applicabili alla vostra giurisdizione
Programma di produzione e percentuale di disponibilità del sistema richiesta
Approccio alla soluzione chiavi in mano
I fornitori moderni forniscono soluzioni complete e integrate che eliminano la complessità dal processo di approvvigionamento. Oltre alla nave di lavaggio principale, i sistemi completi includono:
Condotti di ingresso e uscita progettati con adeguati giunti di dilatazione
Pompe di circolazione centrifughe adatte al servizio industriale continuo
Ugelli di intestazione dello spruzzo automatizzati per una distribuzione uniforme del liquido
Attrezzature per la raccolta e la movimentazione dei fanghi
Sistemi di controllo elettrici con monitoraggio della temperatura e della pressione
Strutture di supporto strutturale progettate per le condizioni del vostro sito
Documentazione tecnica completa e manuali operativi
Supporto alla messa in servizio e formazione del personale
Questo approccio pacchetto semplifica l'approvvigionamento, l'installazione e la gestione continua rispetto all'assemblaggio di componenti di più fornitori.
Elementi essenziali di installazione, funzionamento e manutenzione
Requisiti di installazione del sito
Il successo della distribuzione dipende dalla corretta pianificazione ed esecuzione durante la fase di installazione. L'ubicazione deve fornire un'adeguata capacità di fondazione per il peso della torre piena, che in genere varia da 5 a 15 tonnellate a seconda delle dimensioni della nave. È essenziale un drenaggio adeguato per lo smaltimento dei fanghi e lo scarico dell'acqua. I collegamenti alle utenze per l'energia elettrica e l'approvvigionamento idrico devono essere confermati prima dell'arrivo dell'attrezzatura.
L'allineamento verticale della struttura della torre è fondamentale per una distribuzione equilibrata del flusso interno e prestazioni ottimali. I team di installazione professionali utilizzano strumenti di precisione per verificare l'allineamento a piombo entro gli standard del settore. I collegamenti delle condutture adeguatamente sigillati impediscono il bypass dell'aria e mantengono l'efficienza della raccolta.
Operazioni giornaliere e settimanali
Una volta operativi, i sistemi richiedono una gestione pratica minima. Gli operatori devono monitorare la temperatura in ingresso, mantenendo i parametri entro le specifiche di progettazione. I manometri monitorano la resistenza del sistema, fornendo un avviso tempestivo di potenziali blocchi o problemi operativi. Il livello dell'acqua nel pozzetto di raccolta richiede una verifica visiva periodica. L'ispezione visiva di base per rilevare eventuali perdite o modelli di rumore insoliti aiuta a identificare tempestivamente le esigenze di manutenzione.
Programma di manutenzione programmata
Mensile: Pulire gli ugelli di spruzzatura per prevenire l'accumulo di minerali che riducono l'efficienza di atomizzazione. Ispezionare i cuscinetti e le guarnizioni della pompa per individuare eventuali segni di usura.
Trimestrale: Rimozione fanghi dal bacino di raccolta. Campiona e analizza l'acqua riciclata per l'equilibrio del pH e la concentrazione degli inibitori della corrosione. Ispezionare le superfici interne accessibili per individuare eventuali accumuli di calcare.
Annuale: Ispezione professionale delle superfici interne della torre da parte di tecnici qualificati. Sostituzione della guarnizione della pompa se l'usura è evidente. Analisi completa del sistema di trattamento dell'acqua ed eventuale sostituzione degli additivi chimici.
Questo programma di manutenzione preventiva costa in genere un quinto della spesa associata alle riparazioni di emergenza e agli arresti non pianificati.
Prestazioni ambientali e conformità normativa
Capacità di riduzione delle emissioni
Le operazioni di essiccazione del coke presentano sfide complesse in termini di qualità dell’aria che vanno oltre la semplice raccolta della polvere. Lo scarico ad alta temperatura trasporta composti organici volatili, anidride solforosa e particolato fine che minacciano il rispetto dell'ambiente. Uno scrubber a umido adeguatamente progettato e gestito affronta tutti e tre i problemi contemporaneamente.
La riduzione del particolato in genere supera il 95% se progettata per specifiche concentrazioni di polvere in ingresso. La riduzione della temperatura dall'ingresso all'uscita raggiunge gli 80-100 gradi Celsius, a vantaggio delle apparecchiature a valle e riducendo l'impatto termico sulla qualità dell'aria locale. L'efficienza di rimozione dei composti dello zolfo varia dal 60 all'80% attraverso la dissoluzione in acqua riciclata, con prestazioni migliorate ottenibili attraverso il dosaggio di additivi alcalini.
Gestione del flusso di rifiuti
Moderno torre di lavaggio fumi la tecnologia incorpora il riciclaggio dell'acqua per ridurre al minimo l'impatto ambientale e i costi operativi. I fanghi raccolti si depositano nella vasca per la rimozione periodica, concentrando i rifiuti in un volume gestibile. Molte strutture inviano con successo questo materiale ad appositi impianti di trattamento dei rifiuti industriali anziché alla discarica, sostenendo i principi dell’economia circolare.
La qualità dello scarico dell'acqua migliora continuamente attraverso il processo di riciclaggio man mano che i sedimenti si depositano e i solidi sospesi diminuiscono. Lo scarico finale dell'acqua, se necessario, richiede in genere solo la regolazione del pH di base prima del rilascio nell'ambiente.
Rispetto degli standard normativi
Le agenzie ambientali di tutto il mondo stabiliscono limiti di scarico specifici per polvere, temperatura e composti chimici provenienti dai processi industriali. La tecnologia di lavaggio a umido soddisfa o supera costantemente questi requisiti, operando generalmente con un margine del 30-40% al di sotto delle soglie normative. Ciò fornisce un margine operativo per le variazioni del tasso di produzione e i cambiamenti della qualità del carburante che altrimenti causerebbero violazioni della conformità.
Giustificazione economica e valore a lungo termine
Considerazioni sugli investimenti di capitale
Un sistema di scrubber a umido completo e integrato per tipiche operazioni di cokeria di medie dimensioni richiede investimenti di capitale nella gamma comunemente giustificata dai requisiti di conformità ambientale e dal valore di protezione della produzione. Sebbene il costo iniziale del sistema superi le semplici alternative di raccolta a secco, il costo totale di proprietà favorisce significativamente lo lavaggio a umido se analizzato su periodi operativi di 10 anni.
I principali fattori di costo includono:
Costruzione della nave e componenti interni: 40-45% del totale
Pompaggio, tubazioni e apparecchiature ausiliarie: 25-30%.
Controlli, strumentazione ed elettrici: 15-20%.
Installazione, test e messa in servizio: 10-15%.
Riduzione dei costi operativi nel tempo
I sistemi di filtraggio a secco accumulano notevoli spese correnti a causa della sostituzione del filtro, che avviene più volte all'anno in applicazioni ad alta temperatura. Gli scrubber a umido eliminano quasi completamente questa spesa ricorrente. I costi del consumo di acqua vengono compensati attraverso sistemi di riciclaggio che recuperano e riutilizzano l’80-90% del volume circolato. Il consumo di elettricità per il funzionamento della pompa è modesto rispetto al fabbisogno di aria compressa per la pulizia a impulsi del filtro a secco.
Il vantaggio sui costi operativi annuali del lavaggio a umido raggiunge in genere da 10.000 a 15.000 unità monetarie rispetto ai sistemi di filtrazione a secco equivalenti su un periodo di cinque anni. Questo risparmio da solo giustifica la scelta del sistema basata esclusivamente sull'analisi economica, prima di considerare i vantaggi in termini di affidabilità e conformità ambientale.
Valore di mitigazione del rischio
Le violazioni ambientali comportano sanzioni che vanno da multe moderate a ordini di chiusura di strutture, a seconda della gravità della giurisdizione. Le interruzioni della produzione dovute a guasti alle apparecchiature costano sostanzialmente di più della manutenzione ordinaria del sistema. I premi assicurativi riflettono l'affidabilità operativa e la storia della conformità ambientale. I sistemi di lavaggio a umido riducono tutte e tre le categorie di rischio contemporaneamente, fornendo protezione finanziaria oltre al risparmio diretto sui costi operativi.
Domande frequenti
D1: Quanta acqua consuma quotidianamente un sistema di lavaggio a umido?
Il consumo di acqua dipende dalle dimensioni del sistema e dalla temperatura del gas in ingresso, in genere varia da 100 a 500 litri per ora di funzionamento. Tuttavia, i sistemi di riciclaggio integrati restituiscono l’80-90% di questo volume al riutilizzo, riducendo significativamente il consumo netto. La maggior parte delle strutture scopre che il fabbisogno di acqua di reintegro è sorprendentemente modesto, spesso inferiore a 10-20 litri all’ora tenendo conto dell’efficienza di riciclaggio e delle perdite per evaporazione.
Q2: Cosa succede se l'erogazione dell'acqua viene interrotta durante il funzionamento?
Il funzionamento senza circolazione attiva dello spray porterebbe rapidamente a danni al sistema dovuti al contatto del gas ad alta temperatura con superfici interne asciutte. I sistemi moderni includono interblocchi di spegnimento automatico che interrompono la produzione di alimentazione se la pressione dell'acqua scende al di sotto dei livelli minimi. Questa protezione previene danni catastrofici e concede agli operatori il tempo di affrontare i problemi di fornitura prima di riavviare la produzione.
Q3: Con quale frequenza è necessario rimuovere i fanghi dalla vasca di raccolta?
I tassi di accumulo dei fanghi dipendono dalla concentrazione delle polveri in ingresso e dalle dimensioni del sistema. Le strutture tipiche rimuovono il materiale depositato mensilmente, sebbene alcune applicazioni ad alto carico di polvere richiedano la rimozione settimanale. I moderni bacini di raccolta incorporano fondi inclinati e porte di scarico che facilitano lo svuotamento completo senza l'ingresso manuale in spazi ristretti. La maggior parte delle strutture si affida a specialisti dei rifiuti industriali per la raccolta periodica e il corretto smaltimento.
D4: I sistemi di lavaggio a umido possono gestire la rimozione dei composti di zolfo senza additivi chimici?
L'acqua da sola fornisce una capacità limitata di rimozione dei composti solforati, tipicamente un'efficienza del 30-40% attraverso la semplice dissoluzione. Le prestazioni migliorate che richiedono un'efficienza di rimozione del 70-80% richiedono il dosaggio di additivi alcalini per neutralizzare chimicamente i gas acidi. L'aggiunta di idrossido di sodio o di impasto alcalino è una pratica standard nei sistemi professionali. Le apparecchiature di dosaggio funzionano automaticamente in base all'analisi del gas in uscita, riducendo al minimo il consumo di sostanze chimiche mantenendo le prestazioni target.
Q5: Di quale formazione sulla manutenzione hanno bisogno gli operatori dell'impianto?
I sistemi di scrubber a umido sono significativamente meno complessi rispetto agli equivalenti sistemi di filtrazione a secco. La formazione richiede in genere 1-2 giorni di istruzioni pratiche sul funzionamento della pompa, sulla pulizia degli ugelli, sulle procedure di rimozione dei fanghi e sulla risoluzione dei problemi di base. La maggior parte degli operatori acquisisce rapidamente padronanza delle attività di manutenzione ordinaria. Il supporto tecnico professionale dei fornitori è disponibile per ispezioni annuali più complesse o sostituzione di componenti.
D6: Come cambiano le prestazioni se la concentrazione di polvere in ingresso supera le specifiche di progettazione?
Carichi di polvere sovradimensionati riducono moderatamente l’efficienza di raccolta e accelerano l’accumulo di fanghi, richiedendo una pulizia più frequente della vasca. I design moderni incorporano un margine di capacità per gestire le tipiche variazioni operative senza perdite significative di prestazioni. Tuttavia, un funzionamento prolungato al di sopra delle specifiche di progettazione richiederà eventualmente un aumento delle dimensioni del sistema o fasi di raccolta aggiuntive per mantenere la conformità. Il monitoraggio regolare attraverso la misurazione delle polveri in uscita fornisce un allarme tempestivo nel caso in cui si rendano necessarie modifiche.
D7: Ci sono problemi di rumore con le grandi installazioni di torri di lavaggio?
I sistemi di lavaggio a umido funzionano in modo relativamente silenzioso rispetto ai collettori a secco con forti eventi di pulizia a impulsi. Il funzionamento della pompa di circolazione e il flusso di gas attraverso la torre generano livelli sonori generalmente inferiori a 85 decibel a distanza, soddisfacendo la maggior parte degli standard degli impianti industriali. È possibile incorporare ulteriori materiali fonoassorbenti se esistono vincoli acustici specifici nel sito di installazione.
D8: Qual è la durata utile prevista di un sistema di lavaggio a umido?
I sistemi ben mantenuti in genere funzionano con successo per 15-20 anni prima che diventi necessaria la sostituzione di componenti importanti. La robusta struttura in acciaio resiste all'usura operativa quando la manutenzione preventiva viene seguita in modo coerente. I collettori di spruzzatura, le guarnizioni della pompa e i componenti interni non ferrosi potrebbero richiedere la sostituzione a intervalli di 7-10 anni a seconda della qualità dell'acqua e della composizione chimica del gas trattato. Questa maggiore durata migliora significativamente le prestazioni economiche a lungo termine rispetto alle alternative che richiedono una sostituzione frequente.


 简体中文