La pressione differenziale del filtro a maniche di un'acciaieria è salita da 1,2 a 2,8 kPa in tre settimane. Il registro dei turni mostrava la tendenza, ma nessuno è intervenuto fino a quando un sacchetto filtro non è crollato e ha inviato polvere nell'alloggiamento del ventilatore, fermando la linea per 38 ore. L'interruzione comporterebbe un costo superiore a tre anni di manutenzione programmata dei depolveratori industriali.
La manutenzione dei depolveratori industriali è una disciplina predittiva basata su parametri misurabili: pressione differenziale, qualità dell'aria compressa, condizioni del sacco filtrante e scarico della tramoggia. Tienili traccia di un programma e i fallimenti diventeranno rari. Ignorali e il primo segno di problema sarà un filtro intasato o una citazione di conformità.
La manutenzione è più economica della riparazione: una giornata pianificata per un tecnico costa meno dell'1% di una tipica interruzione di emergenza di 38 ore.
30%
Trigger di aumento DP
38 ore
Interruzione comune
20-40%
Filtra il guadagno di punti vita
Monitoraggio della pressione differenziale nella manutenzione dei collettori di polveri industriali
La pressione differenziale è il segnale singolo più forte dello stato del filtro e il primo numero da registrare ad ogni turno. Un filtro a maniche con sacchi nuovi mostra tipicamente da 500 a 750 Pa. La maggior parte dei sistemi funziona normalmente tra 0,75 e 1,5 kPa. Al di sopra di 2,0 kPa la pulizia non riesce più a tenere il passo. Al di sopra di 2,5 kPa il sistema rischia di intasarsi o di sovraccarico della ventola.
Regola empirica: quando la pressione differenziale aumenta del 30% sopra la linea di base registrata dopo l'inserimento di una nuova sacca, effettuare un'indagine entro il turno successivo. Una salita lenta significa che l'energia di pulizia è insufficiente. Una caduta improvvisa significa rottura della borsa.
Registrare il valore di riferimento dopo ogni cambio del sacco e confrontare con esso le letture del turno. Un filtro a maniche con due scomparti mostrerà valori diversi se una valvola di pulizia è parzialmente bloccata. La registrazione per compartimento isola l'origine di una modifica.
Intervalli di pressione differenziale e azione richiesta da ciascun intervallo | 0,5-0,75 kPa | Filtri freschi o appena puliti | Registrare la linea di base |
| 0,75-1,5 kPa | Funzionamento normale a regime | Monitoraggio di routine |
| 1,5-2,0 kPa | L’efficienza della pulizia sta diminuendo | Ispezionare le valvole a impulsi, controllare il livello della tramoggia |
| 2,0-2,5 kPa | Accecamento filtro in corso | Aumentare la frequenza della pulizia, ispezionare i sacchetti |
| Superiore a 2,5 kPa | Critico | Isolare lo scomparto, sostituire le borse danneggiate |
Problemi di aria compressa che interrompono la manutenzione del collettore di polveri
La qualità dell'aria compressa, e non le condizioni del filtro, è la causa nascosta più comune delle scarse prestazioni del filtro a maniche. L'aria carica di olio o acqua crea una pellicola appiccicosa sul mezzo filtrante che nessun impulso può rimuovere. L'alimentazione dell'aria deve essere priva di olio e acqua a una pressione costante compresa tra 0,5 e 0,7 MPa.
- Scaricare i separatori di umidità e i separatori d'olio all'inizio di ogni turno.
- Verificare la pressione dell'impulso sul collettore, non all'uscita del compressore; le perdite nei tubi possono ridurre la forza di pulizia del 30%.
- Controllare la durata dell'impulso per 50-150 ms, a seconda della lunghezza della sacca.
- Ascolta un polso debole: un tonfo sordo significa che il diaframma non si sta rilasciando.
Per un depolveratore a sacco a getto a impulsi a bassa pressione, la pulizia dipende dalla pressione del collettore e dalla velocità della valvola. Una membrana che perde il 5% del flusso nominale lascia le file di sacche non pulite e aumenta la caduta di pressione del compartimento da 0,2 a 0,4 kPa.
Regola dell'aria compressa: se l'aria fornita non è pulita, secca e priva di olio, nessuna regolazione della valvola a impulsi manterrà puliti i sacchetti filtranti.
Ispezione e sostituzione del sacchetto filtro nella manutenzione dei collettori di polveri industriali
Un sacchetto filtro può apparire usurato all'esterno ed essere comunque strutturalmente sano. Non sostituire i sacchetti in base all'aspetto della superficie. Sostituire in base alle condizioni della guarnizione, alla vestibilità del polsino, alle cuciture e all'usura da abrasione vicino al fondo della borsa.
Durante l'ispezione sacchetti filtro antipolvere , accendere una luce dal lato pulito della piastra della cella. Una puntura di spillo diventa un punto visibile. Controlla il terzo inferiore del sacco, dove i sacchetti sfregano contro la gabbia. Non sostituire mai un modello dall'aspetto simile; il rapporto aria/panno e la temperatura nominale potrebbero differire. Presso Anhui Tiankang Environmental Technology Co., Ltd., depolveratori con filtro a maniche sono progettati per essere ispezionabili.
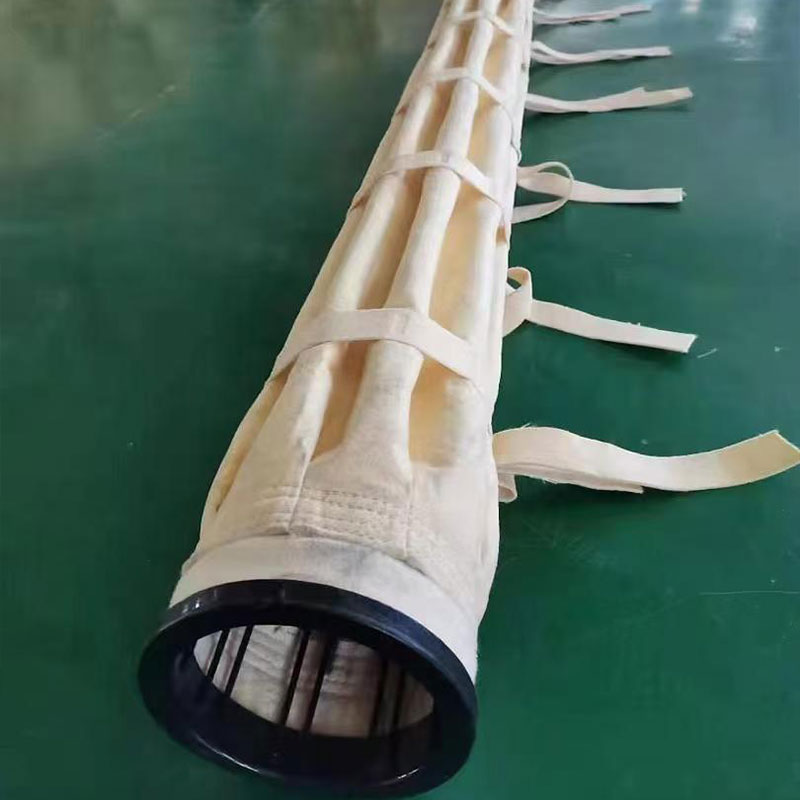 Sacchi Filtranti per Sistemi Ispezionabili di Raccolta Polveri Questi sacchetti filtranti sono progettati per una facile ispezione dal lato pulito, con particolare attenzione al terzo inferiore dove si verifica l'attrito. Il corretto rapporto aria-tessuto e la temperatura nominale sono fondamentali per evitare picchi di pressione e garantire una filtrazione affidabile. Visualizza il prodotto →
Non colpire mai il sacchetto filtro per pulirlo. La pulizia a impatto rompe le cuciture e il polsino e in genere danneggia la gabbia all'interno.
Lo scarico della tramoggia e le guarnizioni della camera d'aria non sono contenitori di stoccaggio
La tramoggia serve per convogliare la polvere fuori dal sistema, non per immagazzinarla tra un ciclo di manutenzione e l'altro. La polvere accumulata viene nuovamente trascinata e passa nuovamente attraverso i sacchi, che è il percorso più veloce per un picco di pressione.
Svuotare la tramoggia prima che raggiunga il 50% della capacità. Controllare prima il sensore di livello. Ispezionare settimanalmente i tergicristalli e le guarnizioni della valvola rotante; un tergicristallo usurato lascia entrare l'aria esterna, aumenta il carico della ventola e trascina la polvere attraverso la tramoggia.
- Settimanalmente: ispezionare gli scivoli di scarico e le valvole rotanti per l'accumulo di polvere.
- Settimanalmente: verificare che il sensore di livello si attivi all'altezza di riempimento preimpostata.
- Mensilmente: controllare l'usura e gli inceppamenti dei facchini della coclea.
- Ogni mese: sostituire i pulitori della camera d'equilibrio quando la guarnizione mostra più di 1 mm di usura sui bordi.
Una tramoggia piena per metà di polvere raddoppia il carico sui sacchi e spinge il sistema verso un picco di pressione.
Vibrazioni della ventola nella manutenzione dei collettori di polveri industriali
La vibrazione della ventola è un sintomo di polvere accumulata sulla girante o di guasto del cuscinetto ed entrambi richiedono attenzione nella stessa visita. L'accumulo di polvere è più comune nelle acciaierie e nei cementifici perché la polvere è appiccicosa e pesante.
Lubrificare i cuscinetti della ventola ogni 1.000-2.000 ore di funzionamento. Registrare le vibrazioni in mm/s; superiore a 4,5 mm/s indica squilibrio o usura dei cuscinetti. Ispezionare le guarnizioni e le guarnizioni delle porte per rilevare eventuali perdite d'aria e controllare la presenza di crepe nei condotti e nei giunti di dilatazione.
L'ispezione annuale deve includere la pulizia della ventola. Una girante con 3 mm di polvere perde fino al 15% della portata d'aria nominale.
Un programma di manutenzione che previene tempi di inattività non pianificati
Un programma di manutenzione che funziona assegna una persona specifica a un controllo specifico con una frequenza specifica. La tabella seguente copre le modalità di guasto più comuni nella produzione di acciaio, cemento e vetro.
Lista di controllo per la manutenzione del depolveratore da giornaliera ad annuale | Frequenza | Controlla l'oggetto | Metodo | Azione |
| Ogni giorno | Pressione differenziale | Leggi l'indicatore | Indagare sopra il 30% |
| Ogni giorno | Trappole per l'umidità | Scolare | Controlla il filtro |
| Settimanale | Livello polvere nella tramoggia | Sensore di livello | Vuoto al 50% |
| Settimanale | Valvole a impulsi | Ascolta | Sostituire il diaframma debole |
| Mensile | Cuscinetti della ventola | Vibrazione | Riregistrare il grasso |
| Mensile | Guarnizioni delle porte | Controllare le perdite | Sostituire le guarnizioni |
| Semestrale | Sacchetti filtro | Prova della luce | Sostituire le borse danneggiate |
| Annuale | Girante del ventilatore | Controllo visivo | Pulito ed equilibrato |
Reattivo Rileva i guasti dopo l'evento, paga la manodopera di emergenza, la perdita di produzione e le parti premium.
Pianificato Prevedere un giorno per il tecnico a trimestre, sostituire solo i componenti usurati, mantenere la pressione differenziale nella fascia normale. La durata del filtro aumenta del 20-40%.
Il costo della manutenzione pianificata rispetto alla riparazione di emergenza
Gli aspetti economici favoriscono un programma pianificato. Una giornata di un tecnico di manutenzione costa poche centinaia di dollari. Un'interruzione non pianificata del filtro a maniche può fermare un'acciaieria per 38 ore. Il grafico seguente mostra come sono distribuiti i tempi di inattività tra i componenti più facili da ispezionare.
Quota di tempi di inattività non pianificati del filtro a filtri per causa del guasto
Guasto al sacchetto filtro 34% Blocco della tramoggia 18% Oltre il 60% dei tempi di fermo macchina non pianificati deriva da maniche filtranti e componenti dell'aria compressa, entrambi ispezionabili in meno di un'ora. L'abitudine più utile è registrare la pressione differenziale e controllare le prestazioni della valvola a impulsi mentre il sistema è in funzione.
Ogni settimana di manutenzione posticipata aumenta il rischio di guasto del filtro a maniche in ambienti industriali pesanti.
Anhui Tiankang Environmental Technology Co., Ltd. supporta gli operatori industriali con soluzioni su misura sistemi di raccolta polveri industriali , compresi filtri a maniche, cappe di estrazione fumi e materiali filtranti di ricambio. Un design di facile manutenzione si ripaga entro il primo anno.
Domande frequenti
Se fai solo una cosa: registra la pressione differenziale all'inizio di ogni turno.
Con quale frequenza è opportuno eseguire la manutenzione dei depolveratori industriali?
I controlli giornalieri riguardano la pressione differenziale e le trappole di umidità. I controlli settimanali aggiungono il livello della tramoggia e il funzionamento della valvola a impulsi. I controlli mensili includono i cuscinetti della ventola e le guarnizioni delle porte. I controlli semestrali riguardano l'integrità del sacco, mentre i controlli annuali riguardano la ventola.
Qual è la pressione differenziale normale per un depolveratore a maniche?
I filtri a maniche puliti tipicamente mostrano da 500 a 750 Pa con sacchi freschi. L'intervallo operativo normale è compreso tra 0,75 e 1,5 kPa. Al di sopra di 2,0 kPa, l’efficienza della pulizia diminuisce. Al di sopra di 2,5 kPa, agire immediatamente.
Posso pulire i sacchetti filtro con aria compressa mentre sono in posizione?
La pulizia a impulsi in linea è standard per i filtri a maniche a getto di impulsi. Non utilizzare una lancia d'aria per sabbiare manualmente un sacco nel rack; danneggia le cuciture e la gabbia. Sostituire la sacca se necessita di essere pulita al di fuori del normale ciclo di impulsi.
Perché la caduta di pressione del collettore di polveri è ancora elevata dopo aver sostituito i sacchi?
Un'elevata caduta di pressione dopo la sostituzione del sacco indica solitamente la contaminazione dell'aria compressa, una valvola a impulsi bloccata o una tramoggia ancora piena. Controllare la pressione del collettore, verificare che ogni valvola di pulizia si attivi e verificare il livello della tramoggia.


 简体中文