Come lo scrubber a umido risolve il problema dell'inquinamento da polveri dei gas di scarico ad alta temperatura dell'essiccazione del coke
CASA / NOVITÀ / Novità del settore / Come lo scrubber a umido risolve il problema dell'inquinamento da polveri dei gas di scarico ad alta temperatura dell'essiccazione del coke
Come lo scrubber a umido risolve il problema dell'inquinamento da polveri dei gas di scarico ad alta temperatura dell'essiccazione del coke
Dall'amministratore
La sfida del controllo della qualità dell’aria di essiccazione del coke
La produzione di coke rappresenta un processo critico nelle moderne operazioni industriali, poiché trasforma il carbone grezzo in coke di alta qualità utilizzato nella produzione dell’acciaio e in altre industrie pesanti. Tuttavia, la fase di essiccazione del coke presenta una sfida ambientale e operativa significativa: la generazione di gas di combustione ad alta temperatura carichi di particolato fine e inquinanti chimici.
Durante il processo di essiccazione del coke, le temperature possono superare i 200 gradi Celsius e i flussi di scarico trasportano notevoli quantità di particelle di polvere, composti di zolfo e composti organici volatili. Senza un trattamento adeguato, queste emissioni creano molteplici problemi: non conformità normativa, corrosione delle apparecchiature, rischi per la salute dei lavoratori e contaminazione ambientale. I metodi tradizionali di filtrazione a secco spesso si rivelano inadeguati per gestire il volume e la complessità dei contaminanti presenti negli scarichi dell'essiccazione del coke.
Questo è dove moderno scrubber ad umido la tecnologia emerge come la soluzione standard del settore, offrendo simultanea rimozione della polvere, raffreddamento del gas e assorbimento chimico in un unico sistema integrato.
Comprendere la tecnologia dello scrubber a umido per le operazioni di coke
Principi operativi fondamentali
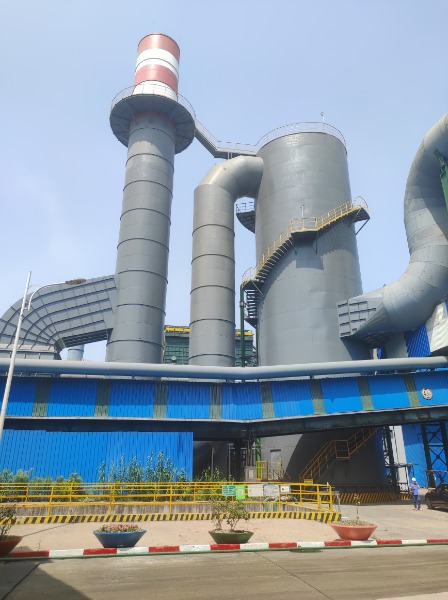
A scrubber ad umido funziona attraverso il contatto diretto tra flussi di gas contaminati e mezzi di spruzzatura liquidi, tipicamente acqua o soluzioni chimiche. Nelle applicazioni di essiccazione del coke, lo scrubber cattura il particolato attraverso meccanismi di impatto e intercettazione, raffreddando contemporaneamente i gas di scarico e assorbendo gli inquinanti gassosi.
Il processo avviene in fasi distinte: i fumi caldi entrano nella camera di lavaggio dove gli ugelli spruzzatori atomizzano il liquido in finissime goccioline. Queste goccioline entrano in collisione con le particelle di polvere, catturandole efficacemente attraverso l'adesione. La miscela di particelle liquide viaggia quindi verso una camera di separazione dove gli elementi di gravità e di disappannamento rimuovono le goccioline trascinate prima che il gas pulito esca dal sistema.
Perché il lavaggio a umido è migliore dei metodi a secco
Raffreddamento simultaneo di gas ad alta temperatura, riducendo lo stress termico sulle apparecchiature a valle
Maggiore efficienza di raccolta delle particelle fini che penetrerebbero nei filtri asciutti
Capacità integrata di assorbimento chimico per anidride solforosa e altri gas acidi
Riduzione della produzione di rifiuti rispetto allo smaltimento con filtri a maniche
Funzionamento continuo senza tempi di inattività per la sostituzione del filtro
Umidificazione naturale del flusso di scarico, migliorando la visibilità e riducendo il rientro della polvere
Architettura e componenti del sistema
Principali elementi dell'attrezzatura
Un'installazione completa di scrubber a umido per l'essiccazione del coke comprende diversi componenti critici che lavorano in armonia integrata:
Componente
Funzione
Specifiche critiche
Condutture di ingresso del gas
Canalizza lo scarico caldo dal tamburo di asciugatura
Acciaio resistente al calore, mantiene la velocità del gas
Camera di nebulizzazione
Zona di contatto primaria per l'interazione gas-liquido
Serie multiple di ugelli, tempo di permanenza 5-10 secondi
Sezione disappannamento
Rimuove le goccioline di liquido trascinate
Design del cuscinetto a Chevron o in rete, caduta di pressione monitorata
Sistema di raccolta e circolazione
Conserva e ricircola il liquido di lavaggio
Spurgo continuo per la rimozione dei solidi, alimentazione dell'acqua di reintegro
Ventilatore a tiraggio indotto
Supera le perdite di carico del sistema
Azionamento a frequenza variabile per il controllo del flusso
Flusso operativo nell'essiccazione del coke mediante lavaggio a umido
Il diagramma sopra illustra il ciclo operativo completo di un sistema di abbattimento a umido per l'essiccazione del coke, dall'aspirazione dei gas di scarico contaminati allo scarico del gas pulito e alla gestione dei solidi.
Specifiche prestazionali ed efficienza di rimozione
Funzionalità di rimozione di polvere e particolato
Moderno scrubber ad umido i sistemi raggiungono un'eccezionale efficienza di raccolta nell'intero spettro di dimensioni delle particelle incontrate nelle operazioni di essiccazione del coke:
Riduzione totale delle polveri: 95-99% del particolato in ingresso catturato
Cattura delle particelle fini (0,5-5 micron): efficienza 85-95% attraverso meccanismi di impatto
Rimozione di particelle grossolane (superiori a 10 micron): tasso di cattura superiore al 99%.
Concentrazione di polvere in uscita: tipicamente 20-50 mg/metro cubo, ben al di sotto dei limiti normativi
Mantenimento dell'efficienza della raccolta durante condizioni transitorie ad alta temperatura
Prestazioni di assorbimento degli inquinanti chimici
Oltre alla rimozione fisica della polvere, gli scrubber a umido integrano capacità di assorbimento chimico essenziali per un controllo completo delle emissioni:
Inquinante
Concentrazione tipica in ingresso
Rimozione Efficiency
Livello di uscita
Anidride solforosa
200-400 ppm
90-98%
5-40 ppm
Solfuro di idrogeno
10-50 ppm
85-95%
1-8 ppm
Ammoniaca
50-150 ppm
75-85%
10-40 ppm
Composti organici volatili
100-300 ppm
50-75%
25-150 pagine al minuto
Considerazioni critiche sulla progettazione per le applicazioni di essiccazione del coke
Strategia di gestione della temperatura
Le elevate temperature di ingresso tipiche dei gas di scarico dell'essiccazione del coke (150-250 gradi Celsius) richiedono approcci progettuali specializzati. La nebulizzazione diretta dell'acqua creerebbe un raffreddamento evaporativo e una generazione di vapore eccessivi, con il rischio di sovraccaricare le apparecchiature di disappannamento. Le installazioni professionali utilizzano strategie di raffreddamento graduale:
Scambio di calore indiretto nei condotti di ingresso per preraffreddare il gas prima dell'ingresso nello scrubber
Velocità di iniezione controllata dell'acqua nebulizzata corrispondente alla capacità di raffreddamento evaporativo
Sistemi di recupero della condensa del vapore per ridurre al minimo il consumo di acqua e il calore disperso
Gestione della temperatura di saturazione per prevenire la formazione di condensa nei condotti a valle
Selezione dei materiali e protezione dalla corrosione
La combinazione di alte temperature, componenti di gas acidi e usura meccanica richiede un'attenta selezione dei materiali in tutto il sistema. La struttura in acciaio inossidabile di livello industriale, i rivestimenti protettivi in gomma nelle camere di nebulizzazione e i rivestimenti resistenti agli agenti chimici sugli elementi strutturali prevengono il degrado prematuro e mantengono l'affidabilità operativa per una durata di servizio prolungata.
Gestione della qualità e del ricircolo dell'acqua
Il funzionamento continuo richiede protocolli completi di gestione dell’acqua. I solidi depositati devono essere rimossi continuamente attraverso sistemi underflow dedicati, mentre la composizione chimica dell'acqua di reintegro richiede il monitoraggio per prevenire la formazione di incrostazioni negli ugelli di spruzzatura e sulle superfici degli scambiatori di calore. Le installazioni tipiche incorporano sistemi di controllo automatico del pH che utilizzano impasto liquido di calce o soda caustica per ottimizzare l'efficienza di assorbimento e proteggere le apparecchiature dalla corrosione.
Ottimizzazione della caduta di pressione
Il dimensionamento della ventola del sistema dipende in modo critico dal calcolo accurato della caduta di pressione su tutti i componenti. Le tipiche perdite di carico operative vanno da 40 a 80 millimetri di colonna d'acqua, richiedendo ventole con azionamento a frequenza variabile adeguatamente dimensionate con capacità di backup per condizioni di emergenza. La progettazione della sezione di disappannamento influenza in modo significativo la resistenza complessiva del sistema, rendendo necessaria un'attenta selezione tra cuscinetto Chevron, rete e altre tecnologie di disappannamento.
Installazione e integrazione con impianti di essiccazione del coke
Punti di integrazione del sistema
Una corretta integrazione dello scrubber a umido richiede un attento coordinamento con l’infrastruttura di essiccazione del coke esistente. Il collegamento della canalizzazione di scarico deve adattarsi alle caratteristiche di dilatazione termica, l'isolamento dalle vibrazioni impedisce la trasmissione delle vibrazioni del ventilatore alle strutture della struttura e il posizionamento del ventilatore a tiraggio indotto ottimizza i modelli di flusso del gas senza creare contropressione sul tamburo di asciugatura.
Quadro di conformità normativa
I protocolli di installazione devono essere in linea con le normative locali sulla qualità dell'aria, gli standard di sicurezza sul lavoro e i requisiti di protezione ambientale. La maggior parte dei moderni impianti di cokeria deve raggiungere emissioni di particolato inferiori a 50 mg per metro cubo e concentrazioni di anidride solforosa inferiori a 400 ppm. Il corretto dimensionamento e funzionamento dello scrubber a umido garantisce una conformità costante senza richiedere ulteriori apparecchiature di lucidatura a valle.
Strumentazione e Sistemi di Monitoraggio
Il monitoraggio automatizzato migliora l'affidabilità operativa e la conformità ambientale:
Rilevamento della temperatura del gas in ingresso con regolazione automatica della velocità di spruzzatura
Monitoraggio della caduta di pressione nella sezione di disappannamento per indicare le esigenze di pulizia
Misurazione della concentrazione delle polveri del gas in uscita utilizzando sensori di opacità continua o di particolato in tempo reale
Monitoraggio del pH in vasca per l'ottimizzazione dell'assorbimento chimico
Misurazione della portata dell'acqua circolante per verificare il funzionamento coerente
Allarmi visivi e acustici per condizioni operative anomale
Benefici operativi ed economici
Vantaggi in termini di efficienza nelle operazioni quotidiane
Oltre a soddisfare i requisiti normativi, i sistemi di scrubber a umido apportano miglioramenti operativi sostanziali agli impianti di cokeria. Il raffreddamento simultaneo dei gas di scarico elimina la necessità di scambiatori di recupero del calore separati in molte applicazioni, riducendo le spese in conto capitale e la complessità del sistema. La natura integrata della rimozione della polvere e dell'assorbimento chimico riduce al minimo il numero di componenti dell'apparecchiatura che richiedono manutenzione e sostituzione.
Performance in termini di costi a lungo termine
L’analisi dell’economia dello scrubber a umido su un periodo operativo di 10 anni rivela vantaggi convincenti rispetto alle tecnologie alternative:
Consumo energetico ridotto grazie al dimensionamento ottimizzato della ventola e al funzionamento con azionamento a frequenza variabile
Requisiti di inventario dei pezzi di ricambio ridotti con meno componenti specializzati
Durata prolungata delle apparecchiature grazie a un'efficace gestione termica e alla prevenzione della corrosione
Tempi di inattività minimi per la manutenzione rispetto ai sistemi di filtraggio a maniche o a cartuccia che richiedono sostituzioni periodiche
Potenziale recupero dei sottoprodotti o riutilizzo vantaggioso dei solidi catturati
Gestione ambientale
Al di là della conformità normativa, gli impianti di scrubber a umido dimostrano un impegno genuino nei confronti della protezione ambientale. La drastica riduzione delle emissioni di polveri atmosferiche migliora la qualità dell’aria locale, riduce i costi di manutenzione associati al deposito di polvere sulle apparecchiature della struttura e minimizza la necessità di restrizioni operative durante gli episodi di elevato inquinamento. Una maggiore sicurezza dei lavoratori deriva da una minore esposizione professionale a polveri e vapori chimici pericolosi.
Risoluzione dei problemi comuni e requisiti di manutenzione
Degrado delle prestazioni degli ugelli di spruzzatura
Nel corso del tempo, i depositi minerali e l'accumulo di particolato possono ridurre la qualità del ventaglio di spruzzatura, richiedendo una pulizia o una sostituzione periodica. Protocolli di ispezione regolari che identificano i cambiamenti nella geometria dello spruzzo prevengono il degrado operativo prima che influisca sull'efficienza della raccolta. Il contenuto di minerali teneri nell'acqua di reintegro e il corretto condizionamento chimico dell'acqua di ricircolo prolungano significativamente la durata di servizio dell'ugello.
Accumulo di pressione nella sezione di disappannamento
L'accumulo di solidi trascinati sui pannelli di disappannamento aumenta la caduta di pressione del sistema e può eventualmente limitare il flusso di gas. La maggior parte dei sistemi moderni incorpora sistemi di pulizia automatizzati che utilizzano aria compressa o vibrazioni meccaniche per rimuovere i solidi catturati. L'ispezione manuale durante gli intervalli di manutenzione programmata garantisce che i cuscinetti rimangano posizionati correttamente e funzionino come previsto.
Corrosione e integrità strutturale
L'ispezione visiva regolare delle parti metalliche esposte, la misurazione dello spessore delle pareti nelle aree vulnerabili e la tempestiva attenzione ai danni del rivestimento prevengono cedimenti strutturali. Molte strutture stabiliscono programmi di ispezione trimestrali che includono misurazioni dello spessore a ultrasuoni di componenti critici contenenti pressione. Questo approccio preventivo prolunga significativamente la durata delle apparecchiature rispetto ai protocolli di manutenzione reattiva riparazione dopo guasto.
Gestione della vasca e smaltimento dei solidi
La rimozione continua dei solidi sedimentati previene il blocco delle linee di circolazione e mantiene un volume d'acqua adeguato per i sistemi di spruzzatura. Molte installazioni incorporano sistemi automatizzati di sottoflusso che funzionano su cicli temporizzati, mentre altri utilizzano sensori di livello per lo scarico basato sulla domanda. Il corretto smaltimento dei solidi rimossi secondo i requisiti ambientali locali rappresenta un'importante responsabilità operativa.
Analisi comparativa delle prestazioni: controllo delle polveri a umido e convenzionale
Confronto diretto con i sistemi di filtrazione a secco
Comprendere le distinzioni tra scrubber a umido e approcci di filtrazione a secco convenzionali chiarisce perché i moderni impianti di cokeria scelgono sempre più la tecnologia a umido:
Fattore di prestazione
Scrubber ad umido
Filtro a maniche a secco
Efficienza di raccolta delle polveri
95-99%
98-99%
Capacità di raffreddamento del gas
Eccellente, riduzione di 50-100 C
Raffreddamento scarso e minimo
Assorbimento chimico
Capacità forte e integrata
Nessuno, è necessaria un'unità separata
Requisiti di manutenzione
Servizio moderato, ugello e pompa
Sostituzione intensiva e regolare del filtro
Impronta del sistema
Design a torre compatto e verticale
Moduli a cartuccia multipla più grandi
Costo operativo annuo
Più basso, meno parti di ricambio
Smaltimento delle cartucce più frequente e frequente
Evoluzione del settore e direzioni di sviluppo futuro
Integrazione avanzata dei processi
Gli impianti di cokeria di nuova generazione integrano sempre più sistemi di scrubber a umido con monitoraggio avanzato del processo e sistemi di controllo automatizzati. La misurazione della concentrazione della polvere in tempo reale tramite sensori ottici consente la regolazione dinamica delle portate di spruzzatura e del flusso d'acqua, ottimizzando l'efficienza di raccolta in condizioni operative variabili. Gli algoritmi di apprendimento automatico analizzano i modelli nei dati operativi, prevedendo i requisiti di manutenzione prima che si verifichi il guasto dei componenti.
Tecnologie per la conservazione e il riciclaggio dell'acqua
La crescente enfasi sulle pratiche industriali sostenibili guida lo sviluppo di sistemi avanzati di riciclaggio dell’acqua all’interno degli impianti di lavaggio a umido. Le tecnologie migliorate di separazione dei solidi consentono rapporti di ricircolo più elevati, riducendo il fabbisogno di acqua di reintegro e minimizzando lo scarico delle acque reflue. Alcuni impianti moderni riescono a riutilizzare più del 90% dell’acqua, trasformando radicalmente il profilo ambientale delle operazioni di lavaggio a umido.
Soluzioni integrate per il controllo delle emissioni
Invece di considerare la rimozione delle polveri, la desolforazione e il recupero dell’ammoniaca come funzioni separate, la progettazione di strutture moderne prevede sistemi integrati multistadio. La tecnologia dello scrubber a umido funge da base, con fasi di lucidatura supplementari che affrontano gli inquinanti specifici rimasti dopo lo scrubbing primario. Questo approccio globale consente di ottenere una riduzione complessiva delle emissioni superiore rispetto alle apparecchiature autonome.
Domande frequenti
D1: Quali temperature del gas in ingresso possono gestire in sicurezza gli scrubber a umido nelle applicazioni di essiccazione del coke?
I sistemi di spruzzatura diretta dell'acqua possono sopportare in sicurezza temperature di ingresso fino a circa 250 gradi Celsius, con il corretto dimensionamento degli ugelli e il controllo della velocità di spruzzatura dell'acqua. Temperature più elevate possono richiedere fasi di raffreddamento in ingresso o di scambio di calore indiretto prima che il gas entri nello scrubber. La maggior parte degli scarichi dell'essiccazione del coke rientra in questo intervallo operativo, rendendo gli scrubber a umido adatti all'integrazione diretta con apparecchiature di essiccazione standard.
Q2: Con quale frequenza è necessario ispezionare e pulire gli ugelli di spruzzatura?
Gli intervalli di ispezione dipendono dal contenuto minerale dell'acqua e dalla progettazione del sistema, ma in genere si verificano mensilmente o trimestralmente. Le strutture professionali stabiliscono programmi di base e si adeguano in base ai cambiamenti osservati nelle prestazioni. Molti sistemi moderni incorporano cicli di lavaggio automatico degli ugelli durante il funzionamento, estendendo gli intervalli di manutenzione e mantenendo modelli di spruzzatura coerenti. I sistemi di filtraggio del particolato riducono la frequenza di intasamento degli ugelli.
Q3: Quali parametri di qualità dell'acqua richiedono il monitoraggio in un bacino di depurazione a umido?
I parametri critici includono il pH (tipicamente mantenuto tra 7 e 9 per un'efficienza di assorbimento ottimale), il contenuto totale di solidi sospesi (idealmente inferiore a 5.000 ppm per prevenire l'intasamento degli ugelli) e la durezza minerale. Regolari test di laboratorio sull'acqua della vasca guidano le regolazioni del dosaggio dei prodotti chimici. Molte strutture monitorano il contenuto di ossigeno disciolto, poiché le condizioni anaerobiche possono favorire la crescita batterica e la generazione di idrogeno solforato all'interno della coppa.
D4: I sistemi di scrubber a umido possono funzionare a carico parziale o durante l'avvio e l'arresto della struttura?
Moderno wet scrubbers incorporate sophisticated controls enabling safe operation across the full range of facility operating conditions. Variable frequency drive fans adjust air flow proportionally with inlet gas conditions, preventing equipment overload during startup or partial load conditions. Many systems can safely operate at loads as low as 20-30 percent of design capacity, making them suitable for facilities with frequent operational fluctuations.
Q5: Qual è la durata di servizio tipica di un'installazione di scrubber a umido?
Con una corretta manutenzione e una tempestiva sostituzione dei componenti, i sistemi di abbattimento a umido funzionano generalmente per 15-20 anni prima che si renda necessaria una ricostruzione importante. Ugelli, pompe e componenti soggetti a usura richiedono la sostituzione a intervalli di 3-7 anni a seconda delle condizioni operative. Il monitoraggio regolare della corrosione e la manutenzione del rivestimento protettivo influenzano in modo significativo la longevità complessiva del sistema.
D6: Come si confrontano gli scrubber a umido con i precipitatori elettrostatici per il controllo delle polveri di essiccazione del coke?
I precipitatori elettrostatici eccellono nella raccolta di particelle molto fini, ma mancano di capacità di raffreddamento del gas e di assorbimento chimico. Gli scrubber a umido offrono una versatilità superiore per le applicazioni che richiedono la rimozione simultanea della polvere e la desolforazione. I sistemi elettrostatici mantengono perdite di carico inferiori ma richiedono elevata potenza elettrica e sofisticati sistemi di controllo. Per le applicazioni di essiccazione del coke che coinvolgono inquinanti sia particellari che gassosi, gli scrubber a umido generalmente offrono prestazioni complessive superiori.
D7: Cosa succede alle polveri e ai fanghi catturati durante il funzionamento dello scrubber a umido?
I solidi sedimentati vengono rimossi tramite il flusso inferiore della vasca e generalmente diretti verso apparecchiature di ispessimento e disidratazione, producendo pannelli solidi e liquidi chiarificati. Il panello disidratato può talvolta essere riciclato nei processi di cokefazione, venduto come combustibile supplementare o smaltito in impianti approvati. Il liquido chiarificato può essere riciclato nella vasca dello scrubber o trattato per lo scarico. Le strutture moderne valutano sempre più opzioni vantaggiose di riutilizzo prima di considerare lo smaltimento.
D8: Ci sono problemi di rumore o odore associati al funzionamento dello scrubber a umido?
I sistemi di lavaggio a umido ben progettati funzionano silenziosamente, producendo livelli di rumore di 75-85 decibel a distanza operativa, paragonabili alle apparecchiature industriali convenzionali. Un adeguato disappannamento impedisce la formazione di pennacchi di vapore visibili dai camini di scarico. L’eliminazione degli odori dipende dall’efficienza di assorbimento chimico dell’idrogeno solforato e dell’ammoniaca: la maggior parte degli impianti sperimenta una significativa riduzione degli odori rispetto alle operazioni di essiccazione del coke non controllate. Le camere di nebulizzazione e i coperchi della coppa chiusi riducono al minimo la fuga di odori atmosferici.
Il controllo dell’inquinamento atmosferico industriale rappresenta una sfida critica per settori quali la produzione di acciaio, la produzione di energia, i cementi...
Introduzione: Perché la tecnologia di controllo dell’inquinamento atmosferico sta ricevendo maggiore attenzione?
Nel frenetico mondo della progettazione industriale...


 简体中文